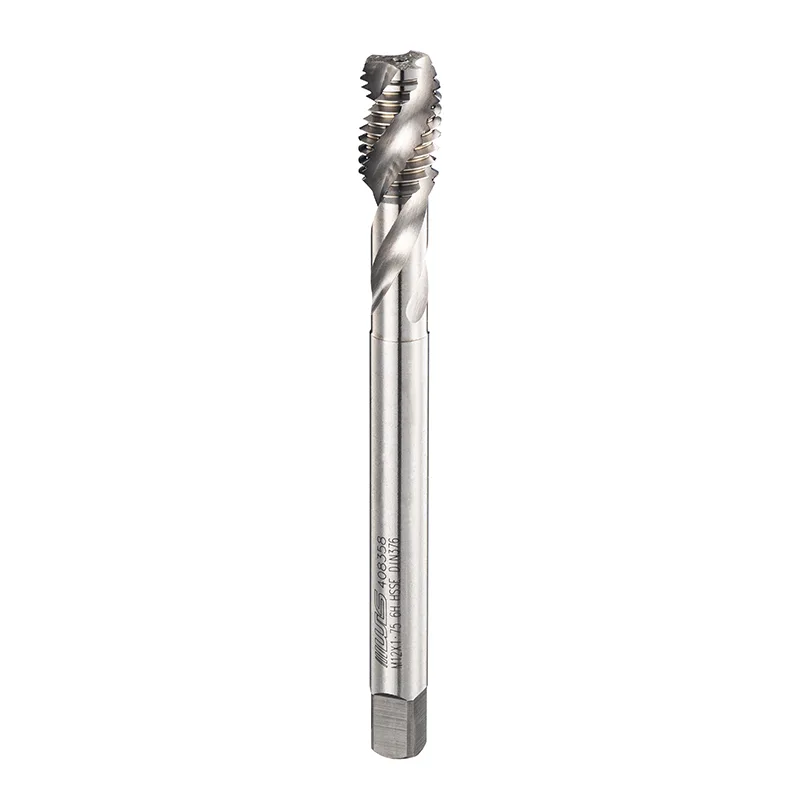
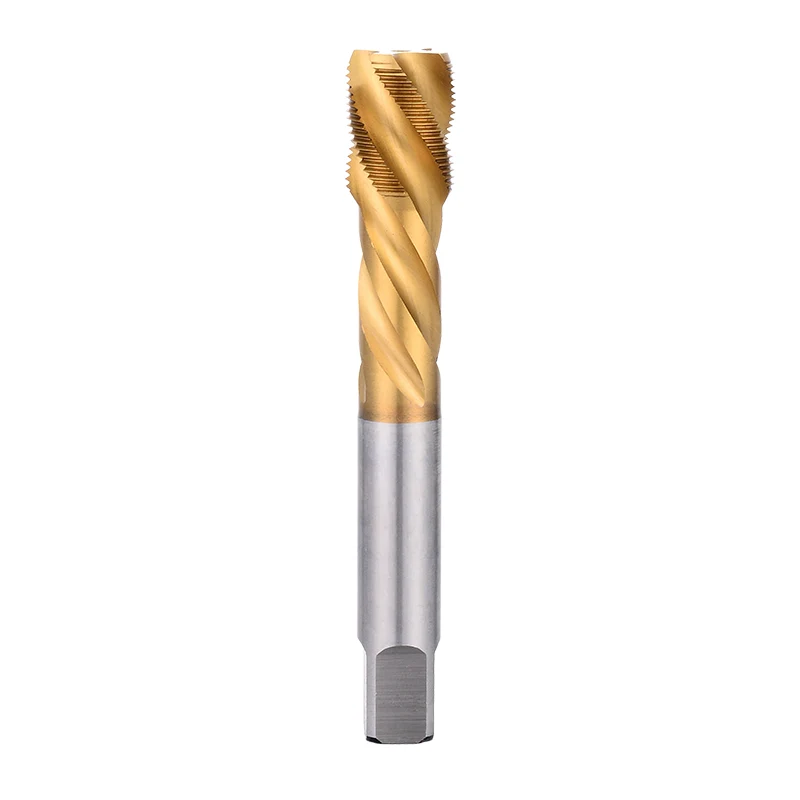
لماذا تحظى صنابير الفلوت الحلزونية DIN بدون طلاء بالاهتمام في التصنيع باستخدام الحاسب الآلي
في التصنيع باستخدام الحاسب الآلي الحديثة،صنابير الفلوت الحلزونية DIN بدون طلاءتحظى باهتمام متجدد حيث تبحث ورش العمل عن حلول متوازنة بين جودة الخيوط واستقرار العملية وتكاليف الأدوات العملية. لا يقتصر التركيز المتزايد على العمر الافتراضي للأداة فحسب، بل أيضًا على اختيار الشكل الهندسي المناسب لظروف تصنيع محددة.
تظل عملية الخيوط واحدة من أكثر العمليات حساسية في التصنيع الدقيق. على الرغم من أن إنشاء خيط داخلي قد يبدو بسيطًا، إلا أن الاختلافات الصغيرة في المادة وعمق الثقب وسرعة القطع وإخلاء الرقاقة يمكن أن تؤثر بشكل كبير على النتيجة النهائية. نظرًا لأن مراكز التصنيع أصبحت أكثر آلية وأصبحت متطلبات الإنتاج أكثر اتساقًا، فقد أصبح دور تصميم الصنبور ذا أهمية متزايدة.
إن النقاش حول اختيار الأداة يتغير أيضًا. بدلاً من التركيز فقط على ما إذا كانت الأداة تحتوي على طلاء أم لا، فإن العديد من عمليات التشغيل تولي المزيد من الاهتمام للعلاقة بين تصميم الفلوت، وظروف القطع، ومواد الشغل، والتحكم الشامل في العملية.
الدور المتغير للصنابير في التصنيع باستخدام الحاسب الآلي
لقد تطورت التصنيع باستخدام الحاسب الآلي نحو كفاءة أعلى، وتفاوتات أكثر صرامة، وإنتاج أكثر استمرارًا. في هذه البيئة، يجب أن تعمل أدوات الخيوط بشكل متسق عبر التطبيقات المختلفة، بما في ذلك قطع غيار السيارات والقوالب والمكونات الإلكترونية والمكونات المتعلقة بالفضاء ومعدات الطاقة الجديدة.
الصنبور ليس مجرد أداة قطع تزيل المواد. تؤثر هندستها على عدة عوامل مهمة:
| العامل الرئيسي | التأثير على أداء الخيوط |
|---|---|
| تصميم الفلوت | يحدد حركة الشريحة والإخلاء |
| زاوية الحلزون | يؤثر على استقرار القطع والتحكم في الرقاقة |
| الهندسة المتطورة | يؤثر على عزم الدوران وجودة سطح الخيط |
| اختيار المواد | يحدد مقاومة التآكل ونطاق التطبيق |
| ظروف الآلة | يؤثر على الدقة والتكرار |
أظهرت الأبحاث التي أجريت على تصميم الحنفية ذات الفلوت الحلزوني أن عوامل مثل مساحة الرقاقة، وعزم الدوران القطعي، وصلابة الأداة يجب أن تؤخذ في الاعتبار معًا لأنها تؤثر بشكل مباشر على استقرار المعالجة.
وهذا ما يفسر لماذا يصبح اختيار الصنبور بشكل متزايد قرارًا عمليًا وليس خيارًا بديلاً بسيطًا.
ما أهمية تصميم الناي الحلزوني لخيوط الفتحات العمياء
أحد الأسباب الرئيسية لاستمرار صنابير الفلوت الحلزونية في جذب الانتباه هو قدرتها على إدارة حركة الرقاقة أثناء عمليات الفتحة العمياء.
على عكس الثقوب، لا توفر الثقوب العمياء مسارًا مفتوحًا لخروج الرقائق. إذا تراكمت الرقائق داخل الثقب، فقد تتداخل مع القطع وتزيد المقاومة وتؤثر على دقة الخيط.
يساعد هيكل الفلوت الحلزوني لصنابير الفلوت الحلزونية على توجيه الرقائق لأعلى أثناء التشغيل الآلي، مما يجعلها مناسبة للعديد من تطبيقات الفتحات العمياء حيث يكون إخلاء الرقاقة مصدر قلق كبير.
يصبح هذا مهمًا بشكل خاص عند تصنيع المواد التي تنتج شرائح أطول، مثل بعض أنواع الفولاذ، والفولاذ المقاوم للصدأ، وسبائك الألومنيوم.
يمكن أن تساعد عملية إخلاء الشريحة المستقرة في تقليل المشكلات الشائعة بما في ذلك:
لماذا تحظى الصنابير غير المطلية بالاهتمام مرة أخرى؟
لسنوات عديدة، تمت مناقشة الطلاءات المتقدمة على نطاق واسع لأنها يمكن أن تحسن مقاومة الاحتكاك وأداء التآكل في ظل ظروف تصنيع معينة. ومع ذلك، فإن غياب الطلاء لا يعني تلقائيًا أن الأداة غير مناسبة.
يعتمد أداء الصنبور على عوامل متعددة، بما في ذلك:
في بعض بيئات التصنيع، يمكن أن يوفر التصميم بدون طلاء مزايا عملية. قد يؤدي ذلك إلى تبسيط اختيار الأداة للتطبيقات العامة حيث لا تكون المقاومة الشديدة للحرارة أو عمر الأداة الممتد هو المطلب الأساسي.
بدلاً من إضافة التعقيد من خلال معالجات سطحية إضافية، تركز بعض عمليات الإنتاج على تحسين الهيكل الأساسي لأداة القطع.
ويعكس هذا اتجاهاً أوسع في التصنيع: اختيار الأدوات وفقاً لظروف التشغيل الفعلية بدلاً من اتباع مؤشر أداء واحد.
أهمية مطابقة تصميم الأداة مع المادة
من الأخطاء الشائعة في التصنيع باستخدام الحاسب الآلي افتراض أن التصميم بنقرة واحدة يمكنه التعامل مع كل المواد بالتساوي.
تخلق المواد المختلفة تحديات قطع مختلفة.
على سبيل المثال:
| نوع المادة | اعتبارات الخيوط المشتركة |
|---|---|
| الصلب الكربوني | يتطلب قطعًا مستقرًا وتحكمًا ثابتًا في الرقاقة |
| الفولاذ المقاوم للصدأ | غالبًا ما يخلق مقاومة أعلى للقطع ومخاطر تصلب العمل |
| سبائك الألومنيوم | يتطلب الاهتمام بتكوين الرقاقة والتصاق المواد |
| الحديد الزهر | تنتج رقائق أقصر ولكنها قد تتطلب استراتيجيات قطع مختلفة |
| الصلب العفن | يتطلب الدقة وصلابة الأداة |
لهذا السبب،صنابير الفلوت الحلزونية DIN بدون طلاءيتم تقييمها عمومًا بناءً على متطلبات التطبيق وليس كخيار عالمي.
يوفر معيار DIN نفسه مرجعًا منظمًا لأبعاد الخيط وتوافقه، مما يساعد عمليات المعالجة على الحفاظ على الاتساق عند العمل بمواصفات الخيط القياسية.
تعمل أتمتة CNC على زيادة الحاجة إلى استقرار العملية
مع تحرك المزيد من عمليات التشغيل الآلي نحو الإنتاج الآلي، تصبح الانقطاعات غير المتوقعة مكلفة بشكل متزايد.
يمكن أن تؤثر عملية الصنبور المكسورة أو عملية الترابط غير المستقرة ليس فقط على مكون واحد، بل على تسلسل الإنتاج بأكمله.
تركز بيئات CNC الحديثة بشكل متزايد على سلوك المعالجة الذي يمكن التنبؤ به من خلال:
وفي هذه البيئة، تصبح هندسة الأداة عاملاً رئيسياً لأنها تؤثر على ما إذا كانت دورة المعالجة ستظل مستقرة على مدى العمليات المتكررة.
يمكن للنقرة المتطابقة أن تقلل التعديلات غير الضرورية وتساعد المشغلين في الحفاظ على نتائج متسقة.
سوء الفهم الشائع حول تحديد النقر
العديد من مشاكل الخيوط لا تنتج عن الصنبور وحده.
قد تأتي مشكلة الإنتاج من عدة عوامل مجتمعة:
| مشكلة | السبب المحتمل |
|---|---|
| الصنبور المكسور | عزم دوران مفرط، محاذاة سيئة، معلمات غير مناسبة |
| سطح الخيط الخام | سرعة غير صحيحة، تداخل في الرقاقة، تآكل للأداة |
| خيط كبير الحجم | ظروف القطع غير المناسبة أو حالة الأداة |
| عمر قصير للأداة | عدم تطابق المواد أو عدم كفاية التشحيم |
| إنتاج غير مستقر | عدم وجود توحيد العملية |
إن تغيير الصنبور دون مراجعة عملية المعالجة بأكملها قد لا يحل المشكلة الأساسية.
عادة ما يكون النهج الأكثر فعالية هو تقييم العملية الكاملة، بما في ذلك إعداد الحفر، وصلابة الماكينة، وإمدادات سائل التبريد، وإجراءات الفحص.
اتجاهات التصنيع الدقيقة وراء تغييرات اختيار الأداة
التطور الحالي للتصنيع باستخدام الحاسب الآلي يتجه نحو المرونة والكفاءة. تحتاج الشركات التي تعالج مواد ومكونات مختلفة بشكل متزايد إلى أدوات يمكنها التكيف مع متطلبات الإنتاج المتنوعة.
وقد شجع هذا الاتجاه على مزيد من الاهتمام نحو:
بدلاً من اختيار الأدوات فقط من خلال الحد الأقصى لسرعة القطع، تفكر فرق التصنيع بشكل متزايد في الأداء الإجمالي للعملية.
قد تؤدي الأداة التي توفر نتائج ترابط مستقرة في ظل ظروف واقعية إلى إنشاء قيمة أكبر من تلك المصممة فقط لسيناريوهات الأداء القصوى.
خبرة ويلسون في أدوات الخيوط الدقيقة
مع أكثر من 20 عامًا من الخبرة في تطوير الأدوات الدقيقة، تركز ويلسون على البحث والإنتاج وتطبيق أدوات الخيوط وأدوات القياس. تشمل مجموعة منتجاتها الصنابير الآلية، والصنابير الحلزونية، والصنابير الدوارة، والصنابير اليدوية، والصنابير ذات معايير DIN.
تغطي خبرة الشركة التطبيقات التي تشمل تصنيع السيارات، ومكونات الطيران، ومعدات الطاقة الجديدة، وإنتاج القوالب، والأجهزة الإلكترونية، وصناعات معالجة المعادن.
لا يزال تطوير أدوات التنصت الدقيقة يعتمد على مزيج من تكنولوجيا التصنيع، والقدرة على الفحص، والخبرة العملية في التصنيع.
التطلع إلى المستقبل: تعتمد جودة الخيوط على فهم العملية
يعكس الاهتمام المتزايد بصنابير الفلوت الحلزونية DIN بدون طلاء تغيرًا أوسع في التصنيع باستخدام الحاسب الآلي. أصبح اختيار الأداة أقل ارتباطًا باتباع اتجاه واحد وأكثر ارتباطًا بفهم العلاقة بين هيكل الأداة وظروف الإنتاج.
تتطلب عملية الخيوط الناجحة التنسيق بين الصنبور والماكينة والمواد والمعلمات ونظام الفحص.
مع استمرار تطور التصنيع الدقيق، من المرجح أن تستمر الشركات في استكشاف أساليب أكثر توازناً تجمع بين الدقة والاستقرار وطرق الإنتاج الفعالة.
لا يتم تحديد مستقبل التنصت فقط من خلال الطلاء أو سرعة القطع. يعتمد ذلك على اختيار تصميم الأداة المناسب لتحدي المعالجة المناسب. تمثل صنابير الفلوت الحلزونية DIN بدون طلاء، إلى جانب حلول الخيوط الدقيقة الأخرى من ويلسون، أحد الأمثلة على كيفية استمرار هياكل الأدوات التقليدية في التكيف مع متطلبات التصنيع باستخدام الحاسب الآلي الحديثة.
أخبار ذات صلة
- كيف تعمل صنابير الفلوت الحلزونية DIN بدون طلاء على تقليل تكاليف الأدوات في التصنيع
- صنابير الفلوت الحلزونية DIN بدون طلاء والتحول نحو التصنيع المرن
- ما الذي يجعل صنابير الفلوت الحلزونية DIN بدون طلاء خيارًا عمليًا للخيوط الدقيقة؟
- كيف تمكنت ورشة ماكينات واحدة من تقليل حالات رفض الخيوط بنسبة 60% — بعد التحول إلى حنفيات الفلوت المستقيمة DIN لعمليات الفتحات المسدودة الخاصة بها؟
- لماذا تعتبر الصنابير ذات النقاط الحلزونية الممتدة DIN ضرورية للخيوط عالية الأداء؟
- لماذا تُعد صنابير الفلوت الحلزونية ذات الطلاء ISO ضرورية للخيوط عالية الدقة؟
اترك لي رسالة
منتجات جديدة


توصيات الأخبار