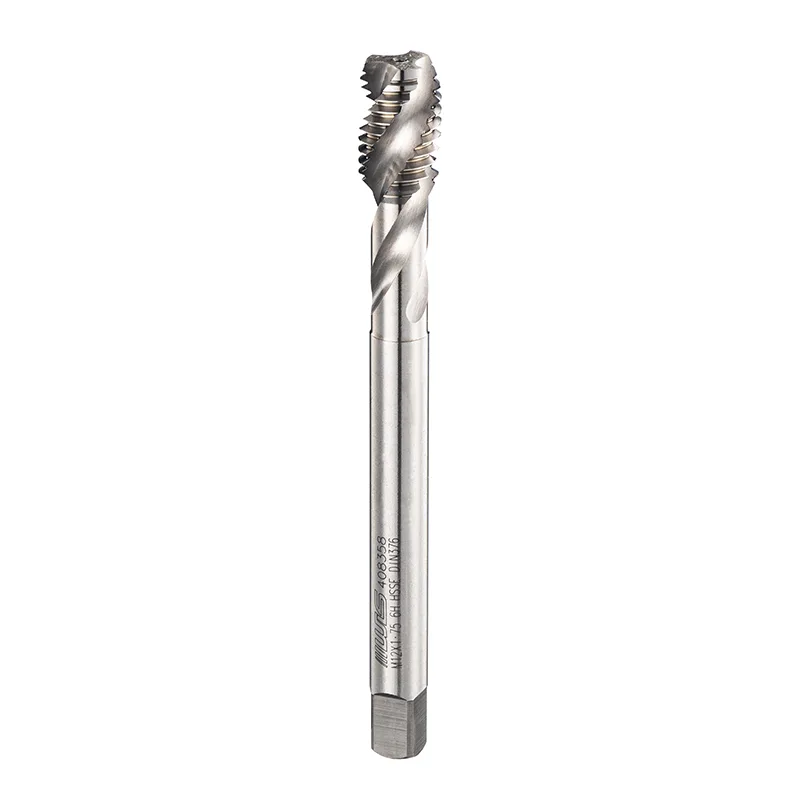
ما الذي يجعل صنابير الفلوت الحلزونية DIN بدون طلاء خيارًا عمليًا للخيوط الدقيقة؟
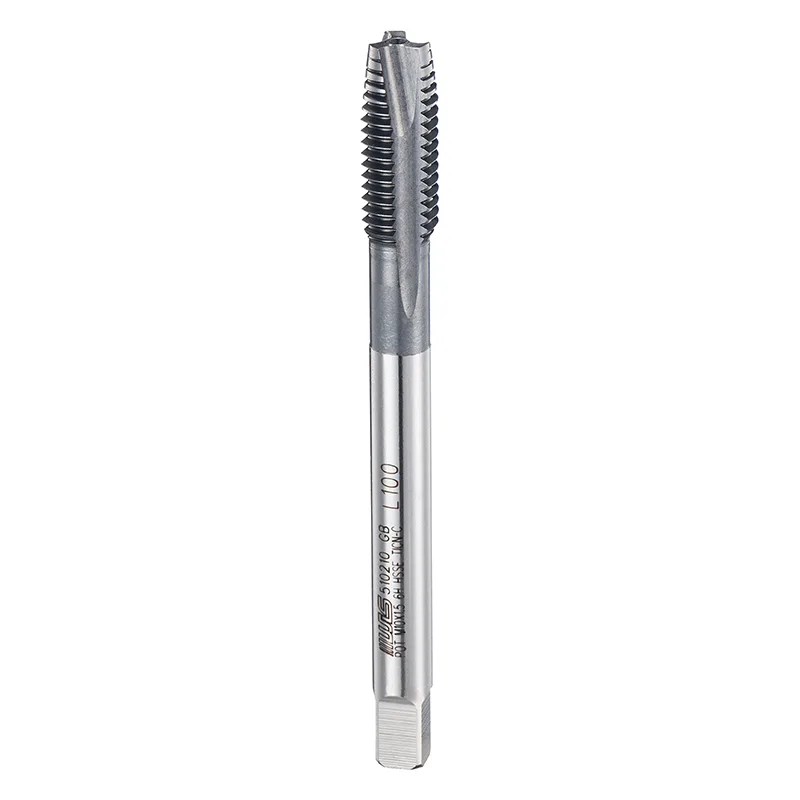
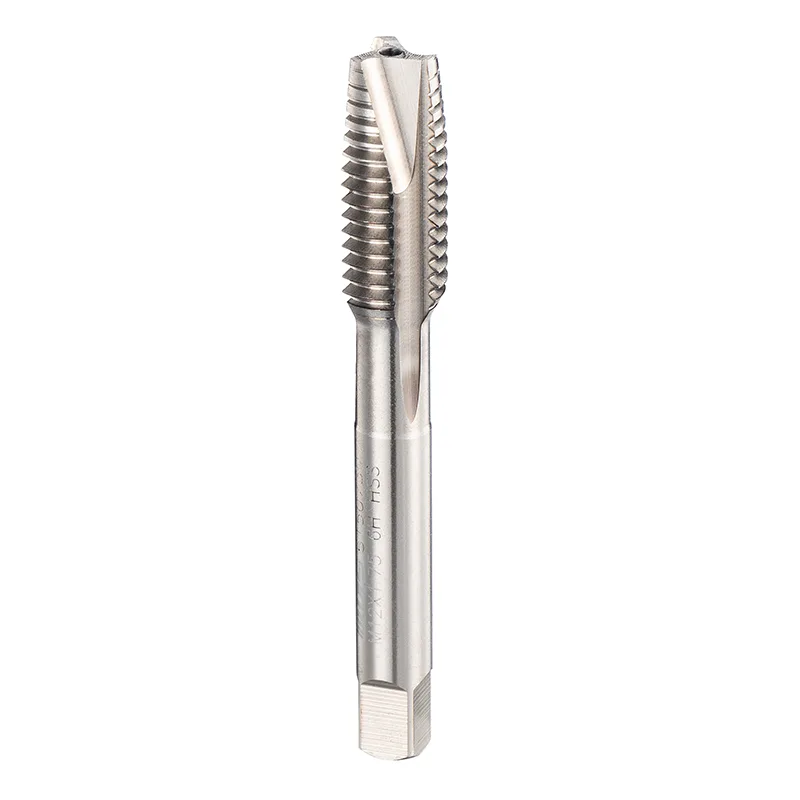
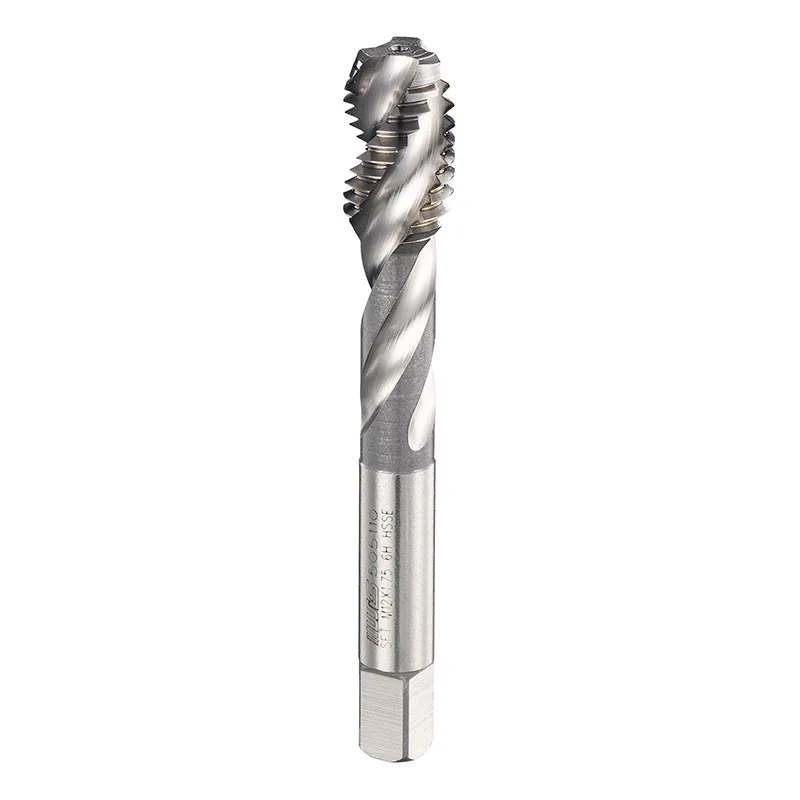
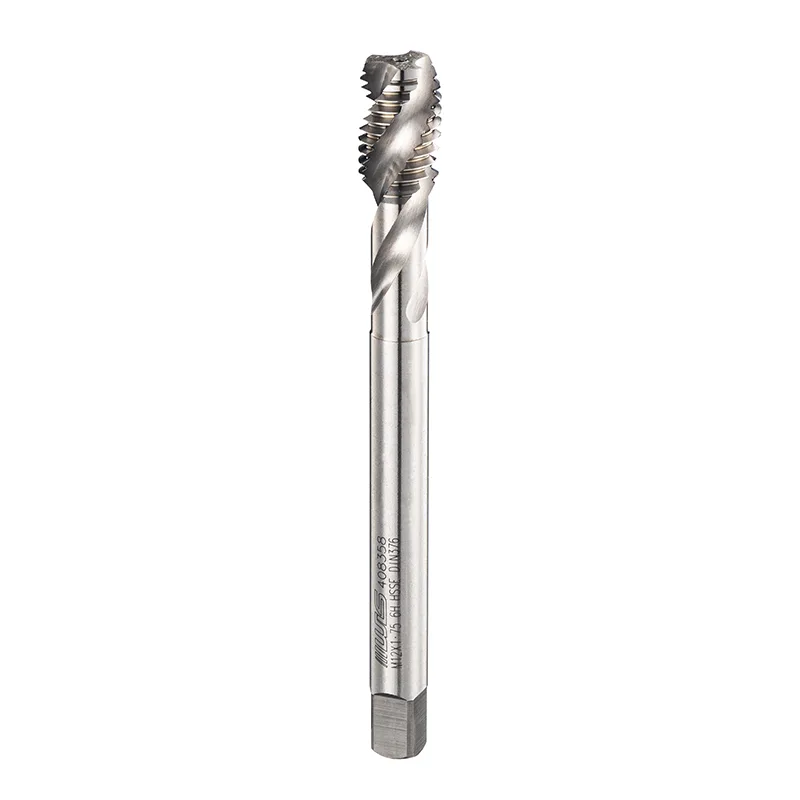
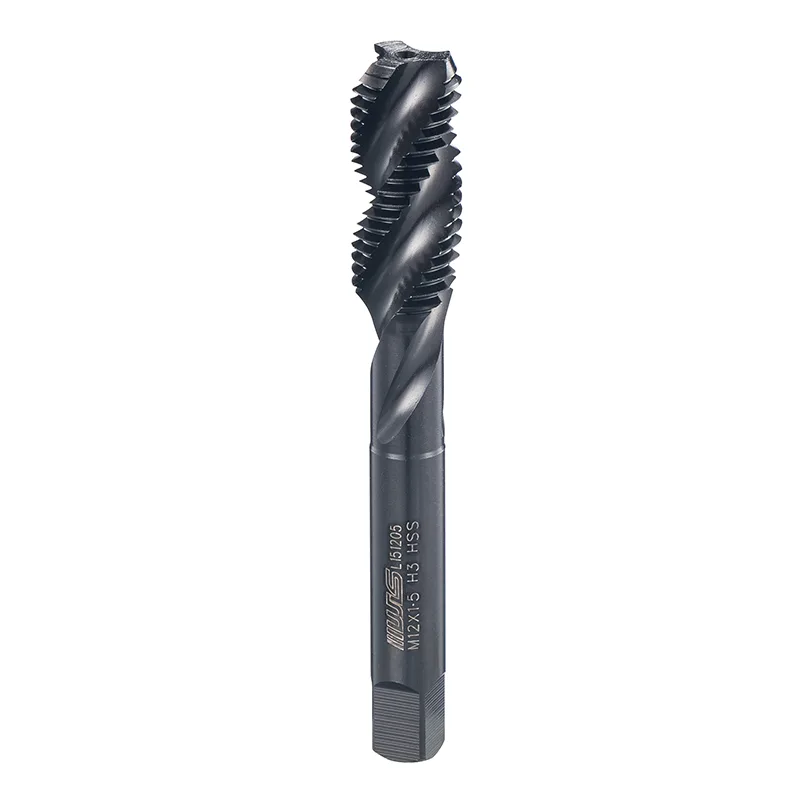
صنابير الفلوت الحلزونية DIN بدون طلاءتم تصميمها للخيوط الداخلية الخاضعة للتحكم حيث يكون إخلاء الرقاقة واتساق الأبعاد والتصنيع الموثوق به أمرًا مهمًا. تعتبر هندسة الناي الحلزونية مفيدة بشكل خاص للثقوب العمياء لأنه يمكن توجيه الرقائق لأعلى وبعيدًا عن منطقة القطع. يمكن أيضًا أن يكون السطح غير المطلي حلاً عمليًا عندما لا تتطلب مادة الشغل وظروف القطع وحجم الإنتاج طلاءًا متخصصًا. يشرح هذا الدليل كيفية عمل هذه الصنابير، وأين تقدم أفضل أداء، وكيفية تحديد المواصفات الصحيحة، وكيفية تجنب المشكلات الشائعة مثل كسر الصنبور، وضعف جودة الخيط، وعزم الدوران الزائد، والتحضير غير الصحيح للثقب.
جدول المحتويات
- فهم صنابير الفلوت الحلزونية DIN بدون طلاء
- كيف تعمل هندسة الفلوت الحلزوني
- لماذا تختار سطحًا غير مطلي؟
- المزايا الرئيسية في الإنتاج
- توافق المواد
- دليل الاختيار
- معلمات التصنيع الهامة
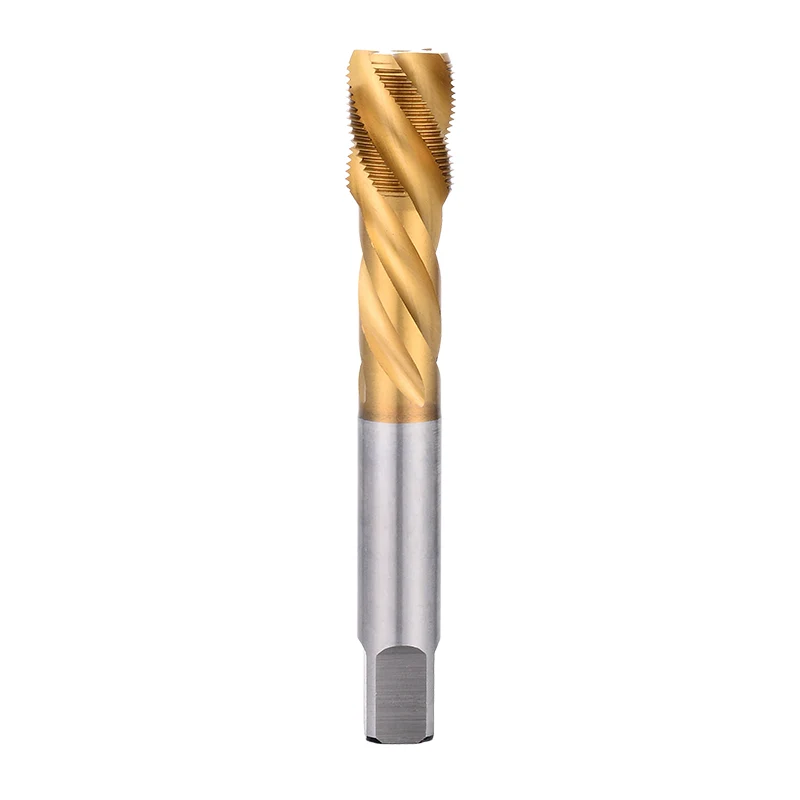
- الصنابير غير المطلية مقابل الصنابير المغلفة
- المشاكل والحلول المشتركة
- التطبيقات النموذجية
- اعتبارات الجودة والتصنيع
- الأسئلة المتداولة
- خاتمة
فهم صنابير الفلوت الحلزونية DIN بدون طلاء
قد يبدو الخيط الداخلي بسيطًا، لكن مرحلة النقر يمكن أن تصبح واحدة من أكثر العمليات حساسية في الآلات الدقيقة. يصبح الوضع أكثر صعوبة عندما تكون الحفرة عمياء. على عكس الفتحة الشاملة، فإن الفتحة المسدودة لها قاع مغلق، لذلك يجب أن تقوم عملية القطع بإدارة الرقائق دون السماح لها بالتراكم في منطقة العمل.
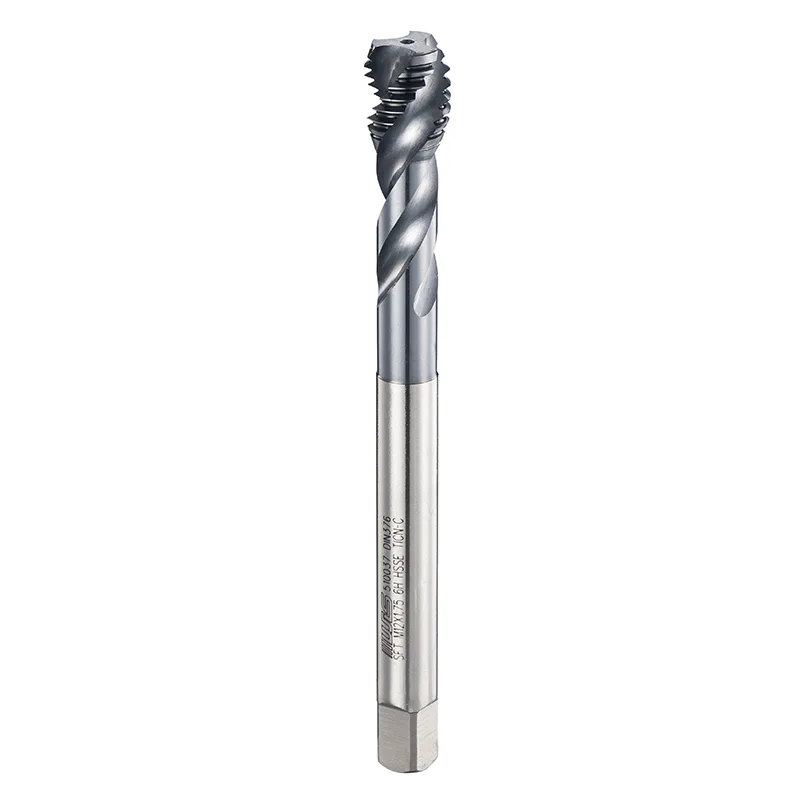
تجمع صنابير الفلوت الحلزونية DIN بدون طلاء بين الأبعاد القياسية وتصميم الفلوت الحلزوني وسطح القطع اللامع وغير المعالج. تتوفر أمثلة تجارية لصنابير آلة الفلوت الحلزونية غير المطلية DIN في بناء HSS-E، بتكوينات DIN 371 أو DIN 376 اعتمادًا على الحجم وأبعاد الساق. يمكن أن تتضمن المواصفات النموذجية ملف تعريف خيط بزاوية 60 درجة، وفئات تسامح محددة، وأعماق تطبيق محددة بالنسبة لقطر الصنبور. :contentReference[oaicite:1]{index=1}
النقطة الأكثر أهمية هي أن "عدم الطلاء" لا يعني "أداء منخفض". يمكن أن تكون الصنبور غير المطلية فعالة للغاية عندما تتم مطابقة هندستها والمادة الأساسية وظروف القطع وسائل التبريد ومواد الشغل بشكل صحيح.
الوجبات العملية:يتم تحديد الضغط الصحيح من خلال تطبيق المعالجة الكامل، وليس فقط من خلال ما إذا كانت الأداة تحتوي على طلاء أم لا.
كيف تعمل هندسة الفلوت الحلزوني
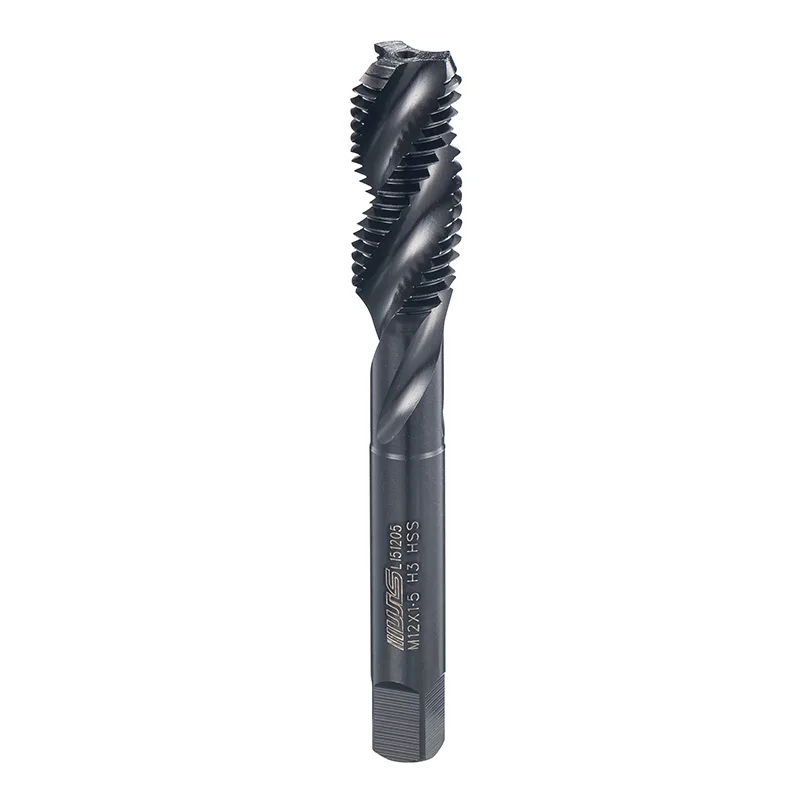
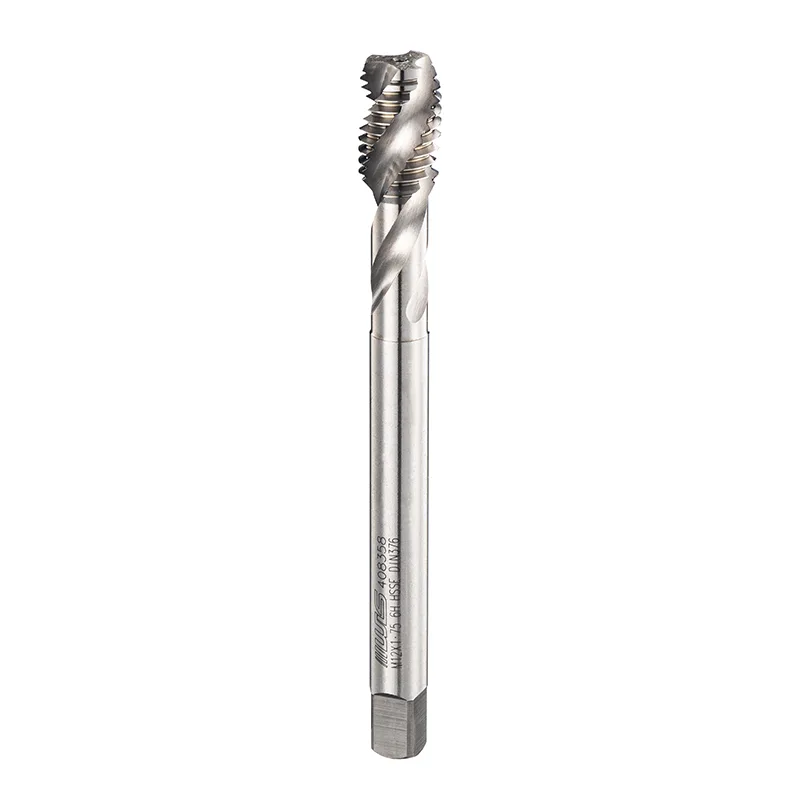
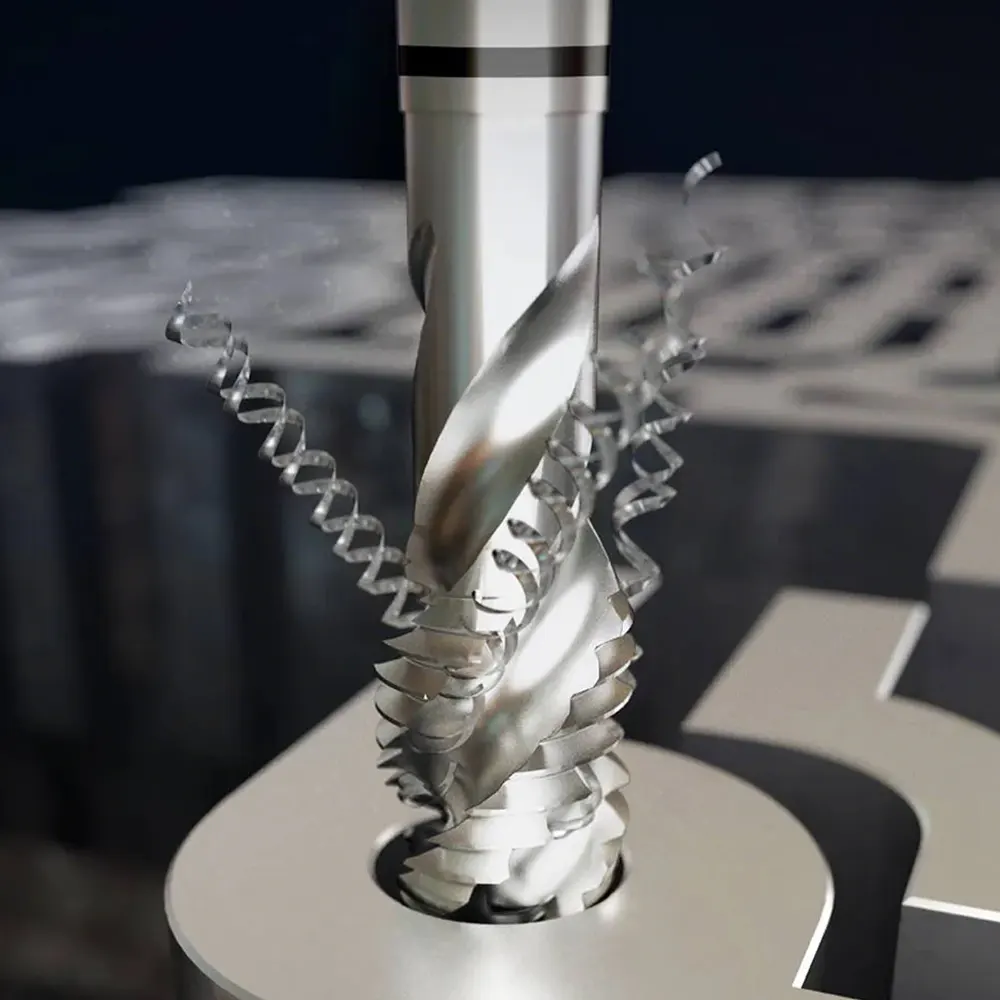
السمة المميزة لصنبور الفلوت الحلزوني هو أخدود القطع الحلزوني. أثناء النقر باليد اليمنى، تساعد الهندسة في تحريك الرقائق لأعلى باتجاه مدخل الثقب المسدود بدلاً من السماح لها بالتجمع في الأسفل.
وهذا يجعل صنابير الفلوت الحلزونية مفيدة بشكل خاص لتطبيقات الفتحات العمياء وللمواد التي تميل إلى توليد رقائق مستمرة أو خيطية. تصف المراجع الفنية صنابير الفلوت الحلزونية بأنها أدوات تهدف إلى تحريك الخراطة بعيدًا عن أسنان القطع وخارج الحفرة. :contentReference[oaicite:2]{index=2}
يعد الإخلاء الفعال للرقائق أمرًا مهمًا لأن الرقائق المعبأة يمكن أن تزيد من عزم القطع. بمجرد أن تصبح مساحة الفلوت المتاحة محدودة، قد تواجه الصنبور مقاومة أعلى، أو تلف الخيط، أو مشاكل في الأبعاد، أو حتى الكسر الكارثي.
1. القطع
تقوم حواف القطع بإنشاء ملف تعريف الخيط الداخلي.
2. التحكم بالرقاقة
تقوم المزامير الحلزونية بتوجيه الرقائق بعيدًا عن قاع الحفرة.
3. تشكيل الخيط
يشكل الصنبور تدريجياً الخيط الداخلي المطلوب.
لماذا تختار سطحًا غير مطلي؟
يمكن أن تعمل الطلاءات على تحسين مقاومة التآكل وتقليل الاحتكاك في التطبيقات الصعبة، ولكنها ليست مطلوبة تلقائيًا في كل عملية نقر. تظل الصنابير غير المطلية مستخدمة على نطاق واسع لأنها توفر سطح قطع مباشر ويمكن أن تكون اقتصادية بالنسبة للمواد وظروف الإنتاج المناسبة. تحدد مراجع الأدوات الفنية عادةً الصنابير غير المطلية على أنها أدوات "تشطيب لامع". :contentReference[oaicite:3]{index=3}
بالنسبة للمصنعين الذين يقومون بمعالجة سبائك الألومنيوم، والمواد القائمة على النحاس، والفولاذ منخفض القوة، وغيرها من قطع العمل المناسبة، قد توفر الصنبور غير المطلي مزيجًا متوازنًا من أداء القطع وتكلفة الشراء. يؤدي غياب الطلاء أيضًا إلى تجنب ظهور مشكلة اختيار الطلاء عندما توفر مجموعة مواد الأداة الأساسية وقطعة العمل نتائج مرضية بالفعل.
- كفاءة التكلفة:يمكن أن تؤدي المعالجة السطحية الأبسط إلى تقليل تكلفة الحصول على الأداة.
- سطح القطع المباشر:يتم استخدام حافة القطع بدون طبقة طلاء إضافية.
- مناسبة للمواد المختارة:مفيد بشكل خاص عندما لا تكون مقاومة التآكل القصوى هي المطلب الرئيسي.
- تخطيط التطبيق السهل:يمكن أن يركز اختيار الأداة على الهندسة والمواد والتسامح وظروف القطع.
- استخدام الإنتاج المرن:مناسب للصيانة والتصنيع العام والنماذج الأولية والعديد من عمليات الإنتاج.
ومع ذلك، غير المغلفة لا يعني مناسبة عالميا. بالنسبة للمواد الكاشطة، أو كميات الإنتاج العالية جدًا، أو السبائك الصعبة، أو درجات حرارة القطع المرتفعة، قد يوفر المحلول المطلي عمرًا أطول قابلاً للاستخدام. لذلك يجب أن يعتمد الخيار الأفضل على ظروف التشغيل الفعلية بدلاً من حالة الطلاء وحدها.
المزايا الرئيسية في الإنتاج
عند اختيارها بشكل صحيح، يمكن لصنابير الفلوت الحلزونية DIN بدون طلاء معالجة العديد من المشكلات الشائعة التي تواجهها فرق التصنيع.
| تحدي الإنتاج | كيف يمكن للأداة أن تساعد |
|---|---|
| تراكم الرقائق في الثقوب العمياء | المزامير الحلزونية توجه الرقائق نحو مدخل الحفرة. |
| كسر الصنبور المتكرر | يمكن أن يؤدي إخلاء الشريحة بشكل أفضل إلى تقليل الحمل الزائد المرتبط بالرقاقة. |
| تلف سطح الخيط | يساعد تقليل إعادة قطع الرقائق في الحفاظ على أسطح الخيوط النظيفة. |
| تكلفة شراء الأداة | يمكن أن يكون البناء غير المطلي اقتصاديًا للوظائف المناسبة. |
تعتبر هندسة الفلوت الحلزوني ذات قيمة خاصة في خيوط الفتحات العمياء لأن إخلاء الرقاقة هو أحد الاختلافات الرئيسية بين تصميمات الفلوت الحلزوني والمستقيم. :contentReference[oaicite:4]{index=4}
توافق المواد
يعد اختيار الصنبور دون النظر إلى قطعة العمل مصدرًا شائعًا للنتائج غير المتسقة. قد تتصرف نفس حنفية الفلوت الحلزونية DIN بشكل مختلف تمامًا في الألومنيوم أو الفولاذ الطري أو الفولاذ المقاوم للصدأ أو السبائك عالية القوة.
| نوع المادة | الاعتبار الرئيسي | ملاءمة غير مصقولة |
|---|---|---|
| فولاذ منخفض الكربون | تشكيل الرقاقة والتشحيم | غالبا ما تكون مناسبة |
| سبائك الألومنيوم | حافة مدمجة والتصاق بالرقاقة | يمكن أن تكون مناسبة مع التشحيم المناسب |
| سبائك النحاس | ليونة المواد وسلوك الرقاقة | يعتمد التطبيق |
| الفولاذ المقاوم للصدأ | عمل التصلب والحرارة والتشحيم | يتطلب الاختيار الدقيق |
| سبائك مقوية أو كاشطة | ارتداء المقاومة والحمل الحراري | غالبا ما تفكر في الأدوات المتخصصة |
عادةً ما تميز بيانات تطبيقات الشركة المصنعة لصنابير الفلوت الحلزونية غير المطلية الأداء وفقًا لصلابة قطعة العمل ومجموعة المواد، مما يعزز أهمية اختيار ظروف القطع للمادة الفعلية بدلاً من الاعتماد على السرعة العالمية. :contentReference[oaicite:5]{index=5}
دليل الاختيار للمشترين والميكانيكيين
يتطلب اختيار صنابير الفلوت الحلزونية DIN الصحيحة بدون طلاء أكثر من مجرد التأكد من حجم الخيط الاسمي. قبل تقديم الطلب، قم بتقييم المواصفات التالية:
- معيار الموضوع:تأكد مما إذا كان التطبيق يتطلب نظامًا متريًا أو متريًا دقيقًا أو نظام ترابط آخر.
- القطر الاسمي:قم بمطابقة قطر الصنبور مع الخيط الداخلي المطلوب.
- يقذف:تأكد من درجة الصوت الدقيقة بدلاً من افتراض خيط خشن.
- تسامح:حدد تفاوت الخيط الداخلي المطلوب، مثل 6H حيثما أمكن ذلك.
- طول الصنبور:تأكد من أن طول العمل مناسب لعمق الخيط المطلوب.
- تصميم عرقوب:تأكد من توافق أبعاد الساق والمربع مع الحامل.
- هندسة الناي:ضع في اعتبارك خصائص رقاقة المادة وعمق الثقب.
- مادة الأداة:يعد HSS-E خيارًا شائعًا لتطبيقات التنصت الآلية ذات الأغراض العامة.
- تحضير الثقب:استخدم قطر الفتحة التجريبية الصحيح وحافظ على جودة الفتحة المناسبة.
- شروط الآلة:ضع في اعتبارك التحكم في المغزل والمحاذاة وتوصيل سائل التبريد ودقة العكس.
نصيحة المشتري:لا تشترِ صنبورًا يعتمد فقط على "DIN" أو "HSS" أو "الفلوت الحلزوني". تحدد المواصفات الكاملة ما إذا كانت الأداة مناسبة لتطبيقك الفعلي.
معلمات التصنيع الهامة
حتى الصنبور عالي الجودة يمكن أن يؤدي إلى نتائج سيئة عندما تكون ظروف المعالجة غير صحيحة. قطر الثقب، وسرعة النقر، وتزامن المغزل، والتشحيم، والمحاذاة، وعمق الخيط كلها تؤثر على الأداء.
لا ينبغي التعامل مع سرعة القطع كرقم عالمي. يعتمد ذلك على مادة الأداة، ودرجة قطعة العمل، وقطر الصنبور، وصلابة الماكينة، وسائل التبريد، وعمق الخيط، ومتطلبات الإنتاج. على سبيل المثال، تحدد البيانات الفنية المنشورة لصنبور الفلوت الحلزوني HSS-E DIN غير المطلي تطبيقات الفتحة العمياء والحد الأقصى المحدد لعمق النقر بالنسبة إلى قطر الأداة، مما يوضح سبب وجوب مراجعة الشركات المصنعة لصحيفة بيانات الأداة المحددة بدلاً من تطبيق سرعة واحدة أو عمق واحد لكل حجم. :contentReference[oaicite:6]{index=6}
قائمة مرجعية للعملية العملية
- تحقق من قطر الثقب المحفور قبل النقر.
- إزالة نتوءات عند مدخل الحفرة.
- الحفاظ على محاذاة دقيقة من المغزل إلى الحفرة.
- استخدم سائل القطع المناسب لمادة الشغل.
- حافظ على مزامنة دورة التنصت.
- السماح بمساحة كافية في الجزء السفلي من الحفرة المسدودة.
- مراقبة عزم الدوران والاهتزاز غير العادي.
- افحص المكون الملولب الأول قبل الإنتاج المستمر.
صنابير الفلوت الحلزونية غير المطلية مقابل المغلفة
يجب أن يعتمد القرار بين الصنبور غير المطلي والمطلي على بيئة التشغيل الآلي. ولا يتفوق أي من الخيارين تلقائيًا على كل وظيفة.
| عامل | صنبور فلوت حلزوني غير مطلي | المغلفة دوامة الناي الصنبور |
|---|---|---|
| التكلفة الأولية | اقتصادية بشكل عام | أعلى عموما |
| المعالجة السطحية | مشرق / غير المعالجة | طبقة طلاء إضافية |
| الآلات العامة | خيار عملي قوي | مفيد عند الحاجة إلى مقاومة تآكل إضافية |
| تطبيقات عالية التآكل | يعتمد التطبيق | يمكن أن توفر المزايا |
المفتاح هو تحقيق التوازن بين تكلفة الأداة وعمر الأداة الفعلي ووقت الدورة وصعوبة المواد وجودة الخيط. الأداة الأكثر تكلفة ليست بالضرورة أكثر اقتصادا إذا لم تستفيد بيئة الإنتاج من خصائصها الإضافية.
المشاكل الشائعة والحلول العملية
| مشكلة | السبب المحتمل | الفحص الموصى به |
|---|---|---|
| اضغط فواصل داخل الحفرة | تعبئة الرقاقة، وعزم الدوران المفرط، وسوء المحاذاة | تحقق من فتحة الطيار والتشحيم والعمق ودورة التنصت |
| خيط خشن | سوء إخلاء الرقائق أو حواف القطع البالية | فحص حالة الفلوت وإمدادات سائل التبريد |
| خيط كبير الحجم | تسامح النقر غير صحيح أو عملية غير مستقرة | تحقق من مواصفات الصنبور ومزامنة الجهاز |
| الحرارة المفرطة | السرعة العالية والاحتكاك وعدم كفاية التشحيم | تحسين السرعة وقطع السوائل |
| عمر قصير للأداة | عدم تطابق المواد أو حمل القطع الزائد | قم بمراجعة المواد، ثم اضغط على الشكل الهندسي، وبيانات التطبيق |
التطبيقات النموذجية
تعتبر صنابير الفلوت الحلزونية DIN ذات صلة بشكل خاص بعمليات التشغيل الآلي حيث يكون إخلاء الرقاقة الذي يتم التحكم فيه أمرًا مهمًا. ترتبط هندستها على نطاق واسع بخيوط الثقب المسدود، على الرغم من أن الملاءمة الدقيقة تعتمد على قطعة العمل وظروف القطع. :contentReference[oaicite:7]{index=7}
- تصنيع مكونات السيارات
- الأجزاء الميكانيكية العامة
- مكونات معدنية دقيقة
- تصنيع المعدات الصناعية
- إنتاج الألمنيوم والمكونات غير الحديدية
- تصنيع مكونات الصلب
- عمليات الصيانة والإصلاح
- النموذج الأولي والإنتاج بكميات صغيرة
- ثقوب ملولبة في علب الآلات والتجمعات
- المكونات التي تتطلب جودة خيط داخلي متسقة
اعتبارات الجودة والتصنيع
بالنسبة للمشترين المحترفين، يعد اتساق الأبعاد جزءًا واحدًا فقط من جودة الصنبور. يجب أن تركز عملية التصنيع أيضًا على هندسة الفلوت، والحالة المتطورة، والمعالجة الحرارية، ودقة الخيوط، وتشطيب السطح، والتركيز، وإجراءات الفحص.
تساعد مواصفات DIN في تحديد الخصائص المهمة المتعلقة بالأبعاد والخيوط، ولكن لا يزال يتعين على المشترين طلب الوثائق الفنية الكاملة لنموذج الصنبور الدقيق. توضح صنابير الفلوت الحلزونية التجارية DIN أن المواصفات يمكن أن تشمل مادة الأداة، والمعيار، وحجم الخيط، ودرجة الميل، واتجاه القطع، والتسامح، وعدد الفلوت، وأبعاد الساق، وعمق الفتحة العمياء الموصى به. :contentReference[oaicite:8]{index=8}
Taizhou Hongyi Precision Tools Co.,Ltd.يركز على أدوات القطع الدقيقة لتطبيقات التصنيع الاحترافية. بالنسبة للمشترين الذين يستوردون صنابير الفلوت الحلزونية DIN بدون طلاء، يجب أن يكون المورد قادرًا على توضيح حجم الخيط، ودرجة الصوت، والتسامح، والمواد، وهندسة الفلوت، وقطع العمل القابلة للتطبيق، ومتطلبات الإنتاج، وإمكانيات التخصيص قبل التوصية بالأداة.
قائمة مراجعة الشراء الأكثر ذكاءً
- التعرف على مادة الشغل .
- تأكيد قطر الخيط والملعب.
- تحديد عمق الثقب الأعمى.
- تحديد التسامح المطلوب للخيط.
- قم بتأكيد معيار DIN ثم اضغط على الأبعاد.
- تحديد ما إذا كان السطح غير المطلي مناسبًا.
- ناقش سرعة القطع وسائل التبريد وظروف الماكينة.
- طلب عينات أو توصيات فنية للتطبيقات الهامة.
الأسئلة المتداولة
هل صنابير الفلوت الحلزونية DIN بدون طلاء مناسبة للثقوب العمياء؟
نعم. تعتبر هندسة الفلوت الحلزوني مفيدة بشكل خاص للثقوب العمياء لأنها تساعد على تحريك الرقائق لأعلى وبعيدًا عن قاع الحفرة. يعتمد الحد الأقصى لعمق النقر الدقيق على تصميم الأداة ومواصفات الشركة المصنعة. :contentReference[oaicite:9]{index=9}
هل الصنبور غير المطلي يعني جودة أقل؟
لا، فالصنبور غير المطلي يمكن أن يكون أداة دقيقة عالية الجودة. يعتمد أدائها على المواد الأساسية، والهندسة، والمعالجة الحرارية، ودقة الطحن، ومواد الشغل، والتشحيم، وظروف التشغيل الآلي.
ما هي الميزة الرئيسية لصنبور الفلوت الحلزوني؟
الميزة الرئيسية هي التحكم في إخلاء الرقاقة. يساعد الناي الحلزوني في توجيه الرقائق بعيدًا عن منطقة القطع، وهو أمر ذو قيمة خاصة في خيوط الفتحات المسدودة.
هل صنابير الفلوت الحلزونية HSS-E مناسبة للتصنيع الصناعي؟
يُستخدم HSS-E على نطاق واسع في الصنابير الآلية ويمكن أن يوفر مزيجًا مفيدًا من الصلابة والمتانة ومقاومة الحرارة. ومع ذلك، يجب أن تكون الدرجة الصحيحة دائمًا مطابقة لقطعة العمل وظروف القطع.
كيف يمكن تقليل كسر الصنبور؟
ابدأ بقطر الفتحة التجريبية الصحيح، وحافظ على المحاذاة الدقيقة، واستخدم التشحيم المناسب، وتجنب سرعة النقر المفرطة، ووفر مساحة كافية من الفتحة العمياء، وحدد هندسة الفلوت المناسبة لخصائص رقاقة المادة.
هل يجب على المشترين دائمًا اختيار الصنابير المطلية لإطالة عمر الأداة؟
ليس بالضرورة. يمكن أن توفر الطلاءات فوائد في التطبيقات الصعبة، ولكن التكلفة الإضافية قد لا تكون مبررة لكل مادة أو بيئة إنتاج. يعتمد الاختيار الصحيح على التآكل والحرارة وسرعة القطع وحجم الإنتاج وتكلفة التصنيع الإجمالية.
خاتمة
يمكن أن تكون صنابير الفلوت الحلزونية DIN بدون طلاء حلاً فعالاً للمصنعين الذين يبحثون عن خيوط داخلية موثوقة دون إضافة تكلفة طلاء السطح المتخصص تلقائيًا. أعظم قوتها العملية هي الجمع بين أبعاد الصنبور القياسية وهندسة الفلوت الحلزوني التي تدعم إخلاء الرقاقة، خاصة في تطبيقات الفتحات المسدودة.
ومع ذلك، يعتمد النقر الناجح على أكثر من مجرد النقر نفسه. يجب أن تعمل جميع مواد قطعة العمل، وحجم الخيط، ودرجة الميل، والتسامح، وإعداد الثقب، وعمق التنصت، ومزامنة الماكينة، وسرعة القطع، والتشحيم، وحالة الأداة معًا. يمكن للصنبور غير المطلي المحدد بشكل صحيح أن يوفر خيوطًا نظيفة وإنتاجًا مستقرًا، في حين أن الأداة المطابقة بشكل غير صحيح يمكن أن تفشل بغض النظر عن معالجة سطحها.
للمصنعين والموزعين الذين يبحثون عن حلول خيوط DIN موثوقة،Taizhou Hongyi Precision Tools Co.,Ltd.يمكن أن توفر الدعم المهني لاختيار المنتج ومتطلبات التطبيق. سواء كنت بحاجة إلى أحجام قياسية، أو تفاوتات محددة للخيوط، أو إمدادات كبيرة، أو توصيات موجهة نحو التطبيق، فإن اختيار مواصفات الأداة الصحيحة هو الخطوة الأولى نحو تصنيع أكثر استقرارًا.
هل تبحث عن صنبور الفلوت الحلزوني المناسب من DIN؟
هل تحتاج إلى مساعدة في مطابقة حجم الصنبور أو درجة الصوت أو التفاوت أو المادة أو هندسة الفلوت أو متطلبات الإنتاج؟ الاتصال بـ Taizhou Hongyi Precision Tools Co.,Ltd. لمناقشة تطبيق التصنيع الخاص بك وإيجاد حل مناسب للخيوط.
اتصل بنالدعم الأدوات المهنية والمتطلبات المخصصة.
أخبار ذات صلة
- لماذا تحظى صنابير الفلوت الحلزونية DIN بدون طلاء بالاهتمام في التصنيع باستخدام الحاسب الآلي
- كيف تمكنت ورشة ماكينات واحدة من تقليل حالات رفض الخيوط بنسبة 60% — بعد التحول إلى حنفيات الفلوت المستقيمة DIN لعمليات الفتحات المسدودة الخاصة بها؟
- لماذا تعتبر الصنابير ذات النقاط الحلزونية الممتدة DIN ضرورية للخيوط عالية الأداء؟
- لماذا تُعد صنابير الفلوت الحلزونية ذات الطلاء ISO ضرورية للخيوط عالية الدقة؟
- كيف يمكن لصنابير الناي الحلزونية الممتدة ISO تحسين أداء الآلات الدقيقة؟
- لماذا لا تزال الصنابير ذات النقاط الحلزونية ISO بدون طلاء خيارًا مفضلاً للخيوط الدقيقة؟
اترك لي رسالة