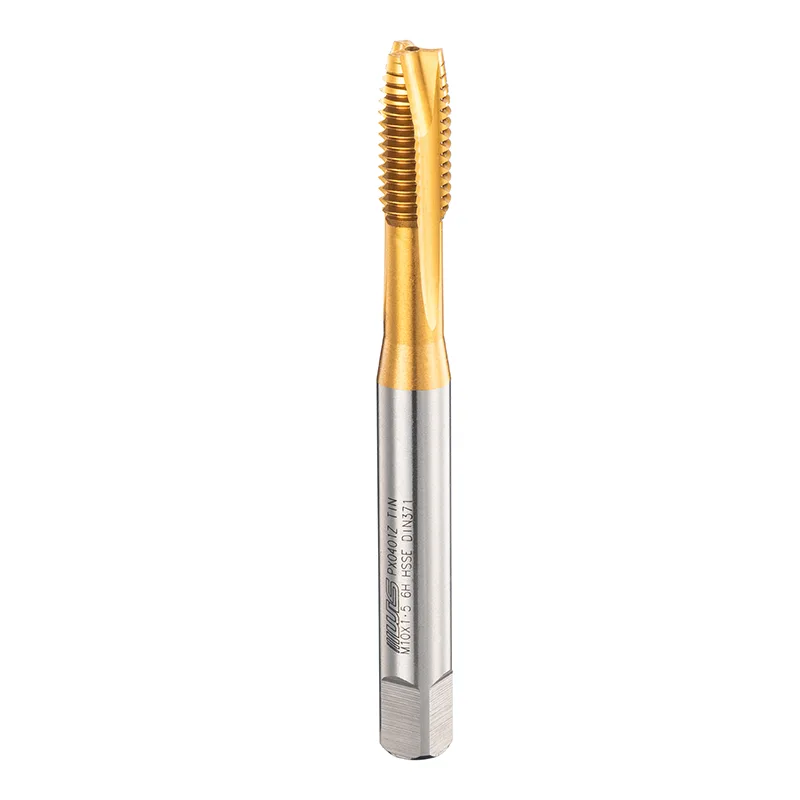
صنابير الفلوت الحلزونية DIN بدون طلاء والتحول نحو التصنيع المرن
تعمل الآلات المرنة على تغيير كيفية إدارة ورش العمل للمواد المختلفة ومواصفات الخيوط وأحجام الإنتاج. نظرًا لأن عمليات CNC أصبحت أكثر تنوعًا،صنابير الفلوت الحلزونية DIN بدون طلاءتمثل خيارًا واحدًا في تحول أوسع نحو الأدوات الخاصة بالتطبيقات وعمليات الإنتاج الأكثر قدرة على التكيف.
الدافع وراء هذا التغيير هو التحدي العملي: قد يحتاج خط تصنيع واحد إلى معالجة العديد من تصميمات المكونات في وردية واحدة، مع الحفاظ على دقة الخيوط والحد من وقت الإعداد. بدلاً من الاعتماد على تكوين أداة واحدة لكل عملية، تولي فرق الإنتاج اهتمامًا أكبر لهندسة الصنبور، ومواد الشغل، وعمق الثقب، وظروف القطع.
لماذا أصبحت الآلات المرنة أكثر أهمية
يركز الإنتاج التقليدي غالبًا على فترات طويلة من المكونات المتماثلة. وعلى النقيض من ذلك، تسمح الآلات المرنة للمعدات والعمليات باستيعاب التغيرات في هندسة الأجزاء أو المواد أو حجم الطلب مع عدد أقل من الاضطرابات.
ويرتبط هذا النهج بمكونات السيارات، والمعدات الإلكترونية، والقوالب، والأجزاء المتعلقة بالفضاء، وآلات الطاقة الجديدة. قد تتضمن هذه التطبيقات أحجامًا مختلفة للخيوط، وخصائص المواد، ومتطلبات التسامح، حتى عند معالجتها على معدات CNC مماثلة.
تؤكد مناقشات الصناعة حول تطوير CNC في عام 2026 بشكل متزايد على الأتمتة وبيانات الإنتاج المتصلة وتخطيط العمليات الأكثر استجابة. تجعل هذه التطورات إمكانية التكرار ذات أهمية خاصة: يجب أن تظل العملية خاضعة للتحكم حتى عندما تتغير متطلبات الإنتاج.
تستحق الخيوط اهتمامًا خاصًا نظرًا لصعوبة تصحيح الخيوط الداخلية بمجرد وصول أحد المكونات إلى مرحلة المعالجة النهائية. يمكن أن يؤدي الخيط التالف إلى إجراء فحص إضافي أو إعادة صياغة أو إلغاء الأجزاء. وبالتالي فإن الإنتاج المرن لا يتطلب معدات قابلة للتكيف فحسب، بل يتطلب أيضًا طريقة واضحة لاختيار أدوات القطع والتحقق منها.
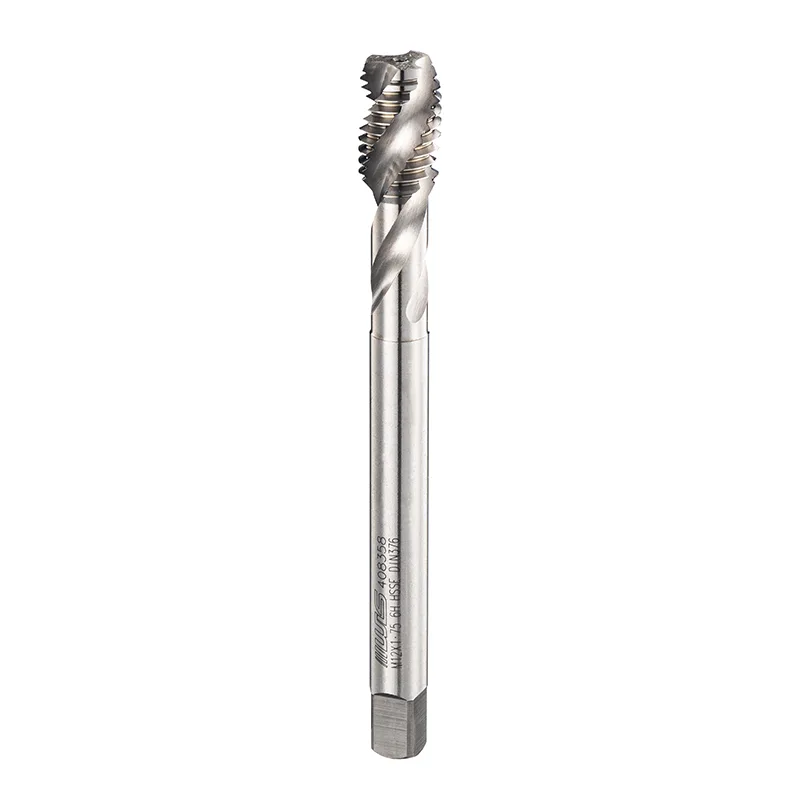
دور هندسة الناي الحلزوني
تؤثر هندسة النقر على كيفية قطع الأداة للمواد وإدارة الرقائق الناتجة. تتميز صنابير الفلوت الحلزونية بأخاديد حلزونية يمكن أن تساعد في إخراج الرقائق من الحفرة أثناء النقر.
هذه الخاصية تجعلها ذات صلة بالعديد من عمليات الفتحة العمياء، حيث لا يمكن للرقائق الخروج من الجانب الآخر من قطعة العمل. إذا تراكمت الرقائق بالقرب من حواف القطع، فقد ترتفع المقاومة وقد يصبح الخيط النهائي غير متناسق.
ومع ذلك، فإن إخلاء الرقاقة يعتمد على أكثر من شكل الناي. زاوية الحلزون، ومساحة الناي، والهندسة المتطورة، ومواد الشغل، والتشحيم، ومعلمات التصنيع كلها تؤثر على الأداء.
على سبيل المثال، يمثل الثقب العميق المسدود في مادة تنتج رقائق طويلة تحديات مختلفة عن الثقب الضحل في مادة تتكسر إلى شرائح قصيرة. يجب أن يعكس اختيار الأداة هذه الاختلافات بدلاً من التعامل مع جميع عمليات النقر على أنها قابلة للتبديل.
لماذا لا يزال تحضير الثقب مهمًا؟
حتى الصنبور المناسب لا يمكنه التعويض عن كل خطأ في المعالجة الأولية. يؤدي وجود ثقب تجريبي صغير الحجم إلى زيادة كمية المواد التي يجب إزالتها، مما يؤدي إلى زيادة عزم القطع. يمكن أن يؤدي الثقب الكبير الحجم إلى تقليل تعشيق الخيط، في حين أن عمق الثقب غير الكافي قد يتسبب في خروج الصنبور إلى الأسفل قبل اكتمال الخيط المطلوب.
قبل تغيير الصنبور، يجب على فرق التصنيع التحقق من قطر الحفر، وعمق الثقب، والمحاذاة، ومواصفات الخيط، وتزامن الماكينة. تساعد عمليات الفحص هذه في التمييز بين المشكلات المتعلقة بالأداة والمشكلات التي تنشأ في أماكن أخرى من العملية.
حيث تتناسب الصنابير غير المطلية مع الإنتاج المرن
يمكن لطلاءات الأدوات تحسين الأداء في ظل ظروف معينة، بما في ذلك التطبيقات التي يمثل فيها الاحتكاك أو الحرارة أو التآكل مخاوف كبيرة. ومع ذلك، فإن الأدوات المغلفة ليست الخيار الأفضل تلقائيًا لكل مهمة تصنيع.
قد يكون الصنبور بدون طلاء مناسبًا عندما تتوافق ركيزته وهندسة القطع وظروف التشغيل مع التطبيق. وينبغي تقييم مدى ملاءمتها من خلال المواد التي يتم تشكيلها، وجودة الخيط المطلوبة، وسرعة القطع، والتشحيم، والعمر المتوقع للأداة.
صنابير الفلوت الحلزونية DIN بدون طلاءولذلك ينبغي تقييمه كخيار خاص بالتطبيق، وليس كبديل عالمي للصنابير المطلية. إن غياب الطلاء وحده لا يؤدي إلى انخفاض التكلفة لكل ثقب نهائي، أو عمر أطول للأداة، أو جودة أفضل للخيط. وتتطلب هذه النتائج أدلة من بيئة الإنتاج الفعلية.
بالنسبة للتصنيع المرن، السؤال الأكثر فائدة هو ما إذا كان الصنبور المحدد يمكنه تلبية متطلبات عملية معينة دون إدخال تغييرات غير ضرورية في العملية.
مقارنة اعتبارات الخيوط الشائعة
| عامل الإنتاج | ما يحتاج إلى تقييم | لماذا يهم؟ |
|---|---|---|
| مادة الشغل | الصلابة، القدرة على التصنيع، تشكيل الرقاقة | يؤثر على مقاومة القطع والتآكل |
| نوع الثقب | ثقب أعمى أو من خلال ثقب | تحديد متطلبات إخلاء الشريحة |
| مواصفات الموضوع | القطر، الملعب، التسامح، العمق | يحدد متطلبات الأبعاد |
| اضغط على الهندسة | تصميم الناي، زاوية الحلزون، حواف القطع | يؤثر على حركة الرقاقة وسلوك القطع |
| المعالجة السطحية | تصميم مطلي أو غير مطلي | يجب أن تتوافق مع ظروف التشغيل |
| إعداد CNC | المحاذاة والتزامن والصلابة | يدعم تشكيل الخيط القابل للتكرار |
| تقتيش | مقاييس الخيط وفحوصات الأبعاد | يؤكد مطابقته للمواصفات |
توضح هذه المقارنة سبب التعامل بشكل أفضل مع اختيار الأداة كجزء من تخطيط العملية. يمكن أن يؤثر التغيير في متغير واحد على عدة متغيرات أخرى، كما أن التحسين في منطقة واحدة لا يؤدي تلقائيًا إلى حل كل مشكلة بالقطع.
يتطلب التنوع المادي قرارات مختلفة
تتضمن المعالجة المرنة في كثير من الأحيان أنواعًا معدنية متعددة، لكل منها خصائص القطع الخاصة به.
قد يتطلب الفولاذ الكربوني الاهتمام بحمل القطع والتحكم في الرقاقة. يمكن أن يخلق الفولاذ المقاوم للصدأ مقاومة أكبر وقد يصبح أكثر صلابة في ظل ظروف غير مناسبة. يمكن أن تسبب سبائك الألومنيوم مشكلات تتعلق بالتصاق المواد وتكوين الرقائق، بينما ينتج الحديد الزهر عادةً أنماطًا مختلفة من الرقائق.
تؤثر هذه الاختلافات على اختيار هندسة الصنبور ومعلمات القطع واستراتيجية التشحيم. قد يحتاج الإعداد الذي يتم تنفيذه بشكل متسق على مادة واحدة إلى التعديل عندما تتغير قطعة العمل.
ولهذا السبب، تعتبر سجلات الإنتاج مفيدة. يسمح تسجيل نوع الأداة، ومواد قطعة العمل، وظروف القطع، وعمر الأداة، ونتائج الفحص لفرق التصنيع بمقارنة الأداء عبر الوظائف. كما أنه يقلل من الاعتماد على التعديلات غير الرسمية عندما يعود عنصر مماثل إلى الإنتاج.
الأدوات المرنة وتوحيد العمليات
المرونة لا تعني تغيير الأدوات والمعلمات بلا حدود. ومن الناحية العملية، يعمل الإنتاج القابل للتكيف بشكل أفضل عندما تكون التغييرات مدعومة بمعايير واضحة.
يمكن لورشة العمل إنشاء تكوينات أداة معتمدة لمجموعات المواد الشائعة، وتوثيق ظروف النقر المناسبة، وتحديد فترات الفحص للخيوط الحرجة. عندما يدخل جزء جديد مرحلة الإنتاج، يمكن للمهندسين استخدام هذه السجلات كنقطة بداية قبل التحقق من صحة الإعداد.
يمكن لمعدات CNC الآلية أن تدعم الاتساق بشكل أكبر من خلال دورات النقر المتزامنة ومراقبة عمر الأداة وبرامج التشغيل الموثقة. لا تلغي هذه الميزات الحاجة إلى حكم المشغل، ولكنها يمكن أن تجعل تحديد المشكلات وإعادة إنتاجها أسهل.
يجب أن يأخذ التقييم المفيد في الاعتبار أكثر من سعر شراء الأداة. وتشمل التدابير ذات الصلة استهلاك الأدوات، وتوقف الماكينة، والمكونات المرفوضة، ووقت إعادة العمل، ونتائج الفحص. توفر مقارنة هذه العوامل عبر عملية إنتاج ذات معنى صورة أوضح لأداء العملية.
ما الذي يجب التحقق منه قبل اختيار صنبور الفلوت الحلزوني DIN
قبل إدخال صنبور جديد في عملية تصنيع مرنة، يمكن لفرق الإنتاج اتباع تسلسل عملي:
- قم بتأكيد متطلبات الخيط. تحقق من معيار الخيط، ودرجة الصوت، والتسامح، والعمق المطلوب.
- تحقق من الشغل. تحديد المادة والنظر في صلابتها وسلوكها في تشكيل الرقائق.
- مراجعة هندسة الحفرة. حدد ما إذا كانت العملية تتضمن ثقبًا مسدودًا أم ثقبًا من خلاله وتأكد من أبعاد الفتحة التجريبية.
- مطابقة الأداة للعملية. تقييم هندسة الفلوت، والركيزة، وحالة الطلاء، وتوجيهات التطبيق الخاصة بالشركة المصنعة.
- التحقق من صحة المعلمات بالقطع. تحقق من السرعة ومزامنة التغذية والتشحيم وصلابة الماكينة.
- فحص مكونات المحاكمة. استخدم المقاييس المناسبة وفحوصات الأبعاد قبل توحيد العملية.
- تتبع نتائج الإنتاج. قم بمراجعة تآكل الأداة وجودة الخيط وانقطاع الدورة ومعدلات الرفض على مدار عمليات التشغيل المتكررة.
يساعد هذا الأسلوب على منع حدوث خطأ شائع: إرجاع كل عيب في الخيط إلى الأداة عندما يكون السبب الفعلي هو قطر ثقب غير صحيح، أو ظروف قطع غير مناسبة، أو محاذاة سيئة.
تطوير الأدوات الدقيقة وتجربة التطبيق
ويلسون هي العلامة التجارية المرتبطة بشركة Taizhou Hongyi Precision Tools Co., Ltd.، التي تتمتع بخبرة تزيد عن 20 عامًا في مجال الأدوات الدقيقة وتقوم بتطوير منتجات لتطبيقات قطع الخيوط والقياس. تشمل مجموعتها الصنابير الآلية، والصنابير اللولبية، والصنابير الدوارة، والصنابير اليدوية، وصنابير DIN.
تصف معلومات الشركة أيضًا قدرات الإنتاج والفحص لأدوات قطع الخيوط الدقيقة، إلى جانب التطبيقات في تصنيع السيارات والفضاء ومعدات الطاقة الجديدة وإنتاج القوالب والأجهزة الإلكترونية ومعالجة المعادن.
يعكس سياق الصناعة هذا مبدأ أوسع في التصنيع الدقيق: تعتمد النتائج المتسقة على التفاعل بين تصميم الأداة ومعدات الإنتاج وعمليات التصنيع والفحص. لا توجد ميزة منتج واحدة يمكن أن تحل محل الحاجة إلى التحقق من صحة العملية الكاملة.
تعتمد الآلات المرنة على العملية الصحيحة، وليس على أداة عالمية واحدة
إن التحول نحو التصنيع المرن يشجع ورش العمل على تقييم الأدوات وفقًا لمتطلبات الإنتاج الفعلية. تتطلب المواد المختلفة، وهندسة الثقب، ومواصفات الخيوط مجموعات مختلفة من تصميم الأداة وظروف التصنيع.
صنابير الفلوت الحلزونية DIN بدون طلاءقد تناسب تطبيقات خيوط معينة عندما تتوافق خصائصها الهندسية والمواد مع المهمة. وينبغي تحديد قيمتها من خلال التحقق من صحة العملية بدلاً من الافتراضات المتعلقة بحالة الطلاء وحدها.
وفي نهاية المطاف، يعتمد الإنتاج المرن على الاختيار المدروس للأداة، وإجراءات الإعداد الموحدة، والفحص المتسق. توضح مجموعة أدوات ويلسون الدقيقة، بما في ذلك نطاق النقر DIN، مجموعة متنوعة من خيارات الأدوات المستخدمة عبر عمليات التصنيع الحديثة. ويظل الدرس الرئيسي واضحًا: القدرة على التكيف تأتي من مطابقة الأداة للوظيفة والتحقق من النتيجة في ظل ظروف الإنتاج الحقيقية.
أخبار ذات صلة
- لماذا تحظى صنابير الفلوت الحلزونية DIN بدون طلاء بالاهتمام في التصنيع باستخدام الحاسب الآلي
- ما الذي يجعل صنابير الفلوت الحلزونية DIN بدون طلاء خيارًا عمليًا للخيوط الدقيقة؟
- كيف تمكنت ورشة ماكينات واحدة من تقليل حالات رفض الخيوط بنسبة 60% — بعد التحول إلى حنفيات الفلوت المستقيمة DIN لعمليات الفتحات المسدودة الخاصة بها؟
- لماذا تعتبر الصنابير ذات النقاط الحلزونية الممتدة DIN ضرورية للخيوط عالية الأداء؟
- لماذا تُعد صنابير الفلوت الحلزونية ذات الطلاء ISO ضرورية للخيوط عالية الدقة؟
- كيف يمكن لصنابير الناي الحلزونية الممتدة ISO تحسين أداء الآلات الدقيقة؟
اترك لي رسالة