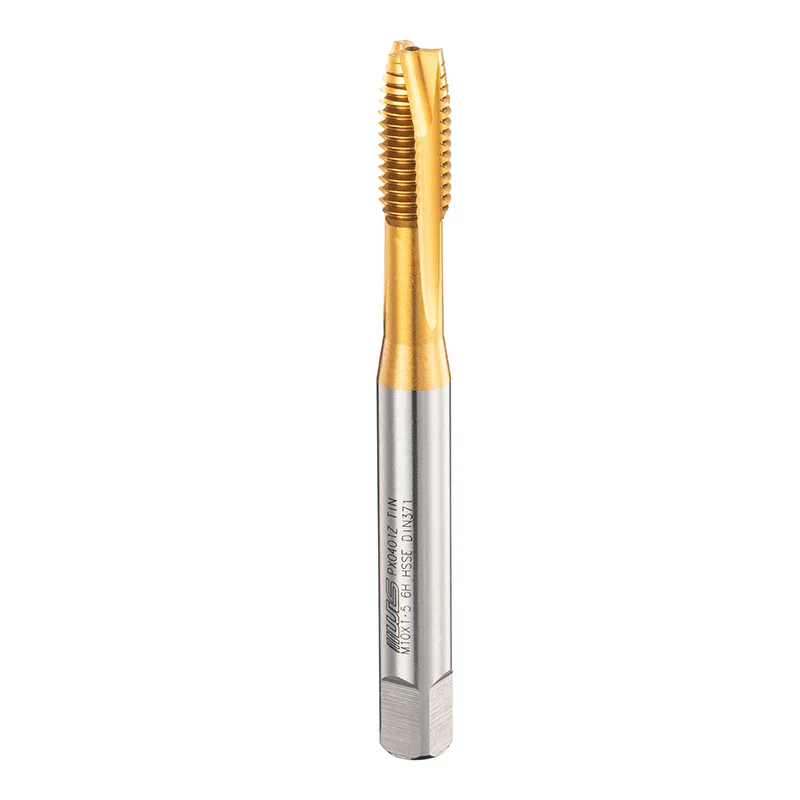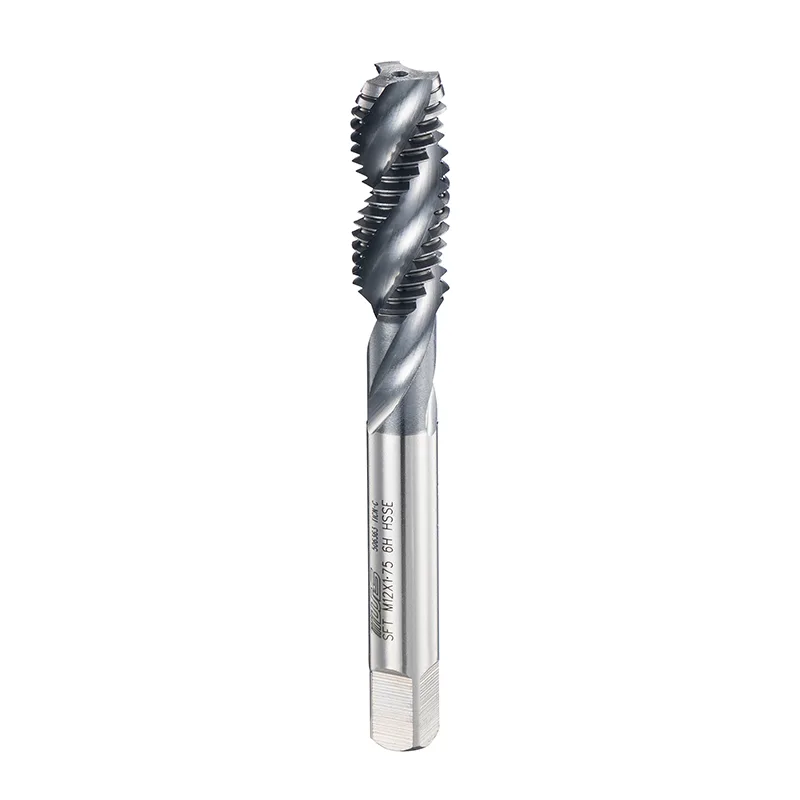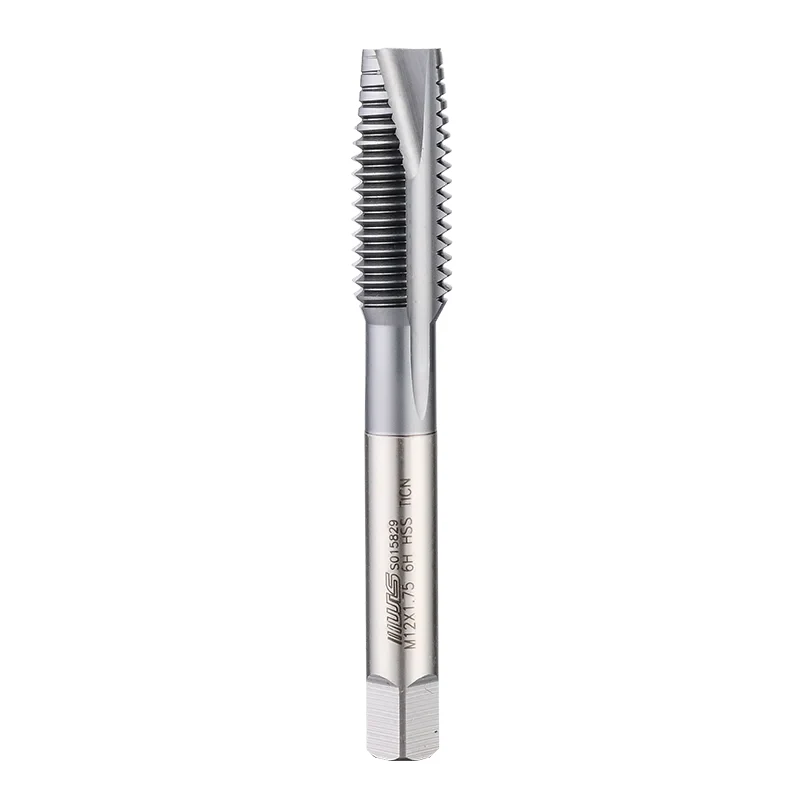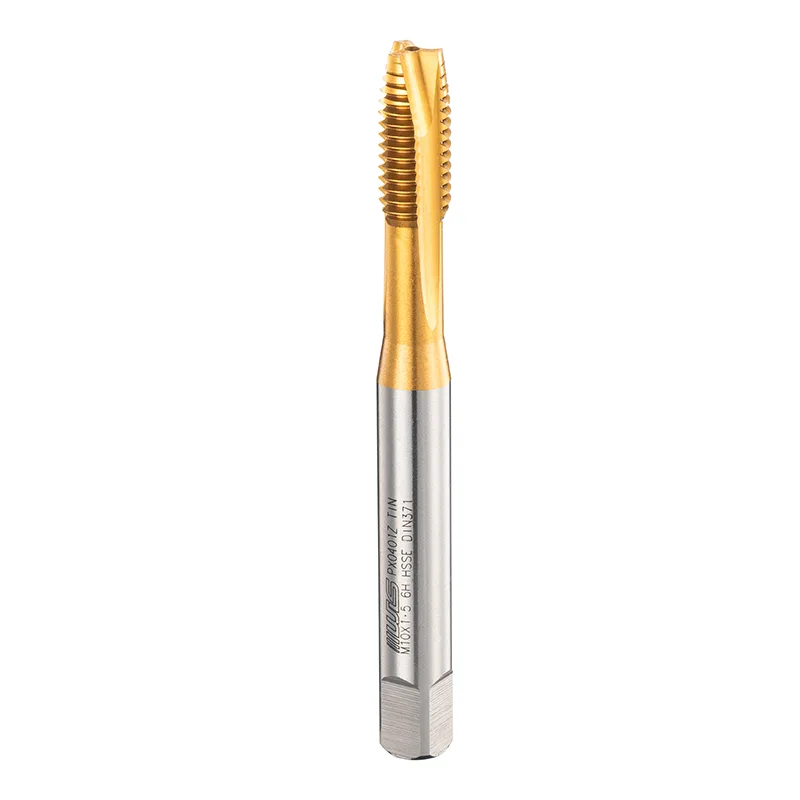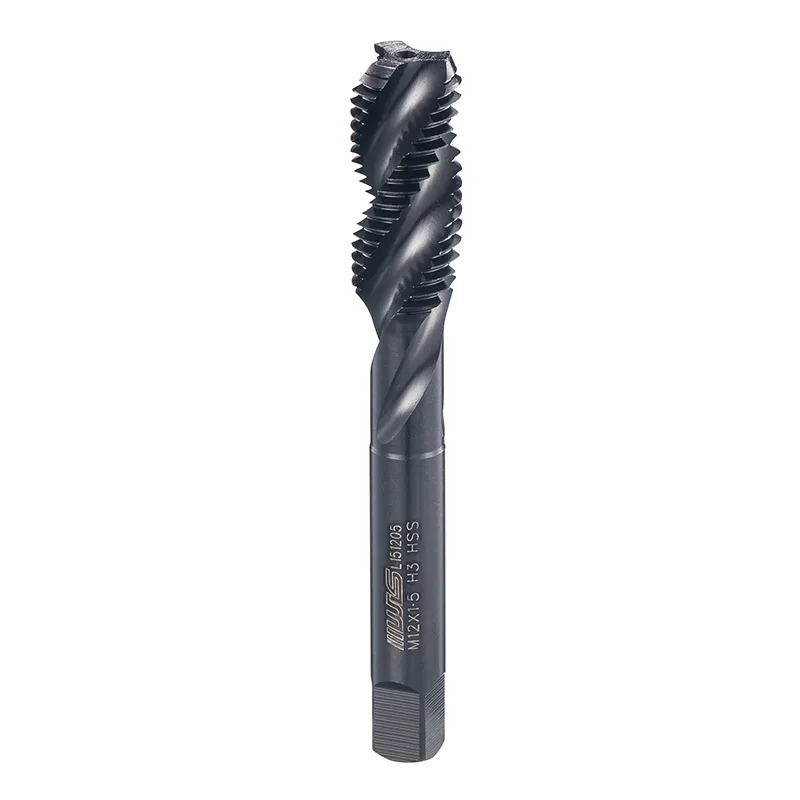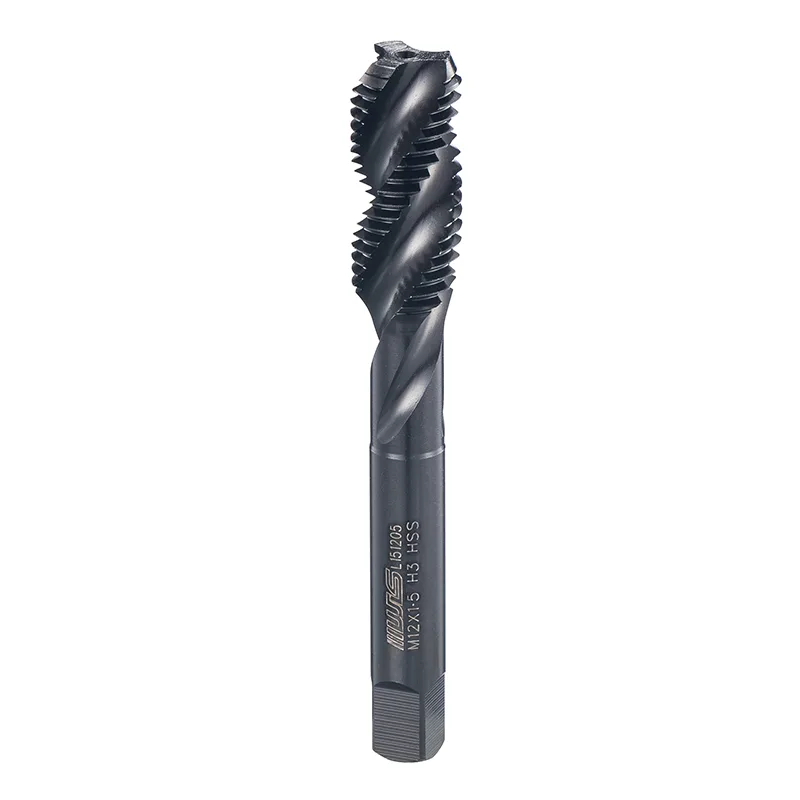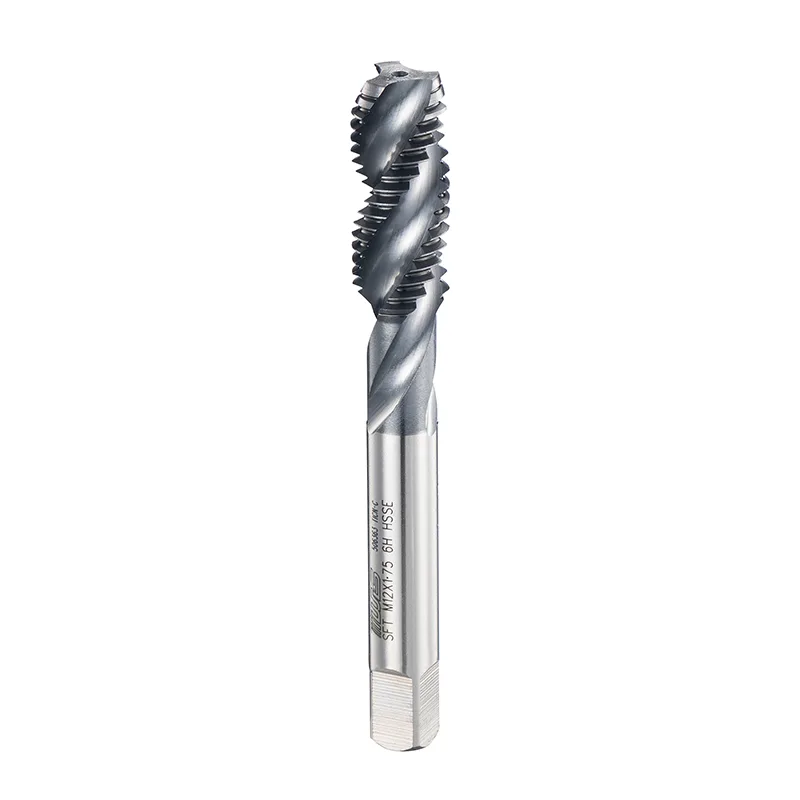
كيف تعمل صنابير الفلوت الحلزونية DIN بدون طلاء على تقليل تكاليف الأدوات في التصنيع
تتجاوز تكاليف الأدوات سعر أداة القطع. تؤدي عمليات الاستبدال المتكررة، والصنابير المكسورة، والمكونات المرفوضة، وتوقف الماكينة عن العمل إلى زيادة تكلفة إنتاج الأجزاء الملولبة. نظرًا لأن ورش عمل CNC تبحث عن طرق إنتاج أكثر كفاءة،صنابير الفلوت الحلزونية DIN بدون طلاءتقديم منظور مفيد حول كيفية تأثير اختيار الأداة على نفقات التصنيع.
الاعتبار الرئيسي ليس مجرد ما إذا كان الصنبور يحتوي على طلاء أم لا. إنها الطريقة التي تؤثر بها هندستها وأداء القطع وعمر الخدمة على تكلفة إنتاج خيوط مقبولة.
لماذا غالبًا ما يتم التغاضي عن تكاليف الخيوط
لا يشغل التنصت سوى جزءًا صغيرًا من العديد من دورات المعالجة، لكن العيوب في هذه المرحلة يمكن أن تؤدي إلى تعرض المكون بأكمله للخطر. قد يتطلب الخيط الداخلي التالف إعادة العمل أو يؤدي إلى الرفض. يمكن أيضًا أن يؤدي الصنبور المكسور داخل قطعة العمل إلى مقاطعة الإنتاج وتعقيد عملية استعادة الأجزاء.
تشمل المصادر الشائعة للتكاليف الإضافية التآكل المبكر للأداة، وعزم القطع المفرط، وسوء إعداد الثقب، والتغييرات المتكررة للأداة، وجودة الخيط غير المتسقة. تتطلب معالجة هذه المشكلات فحص عملية الترابط الكاملة بدلاً من التركيز على سعر الأداة وحده.
كيف يؤثر تصميم الفلوت الحلزوني على كفاءة الإنتاج
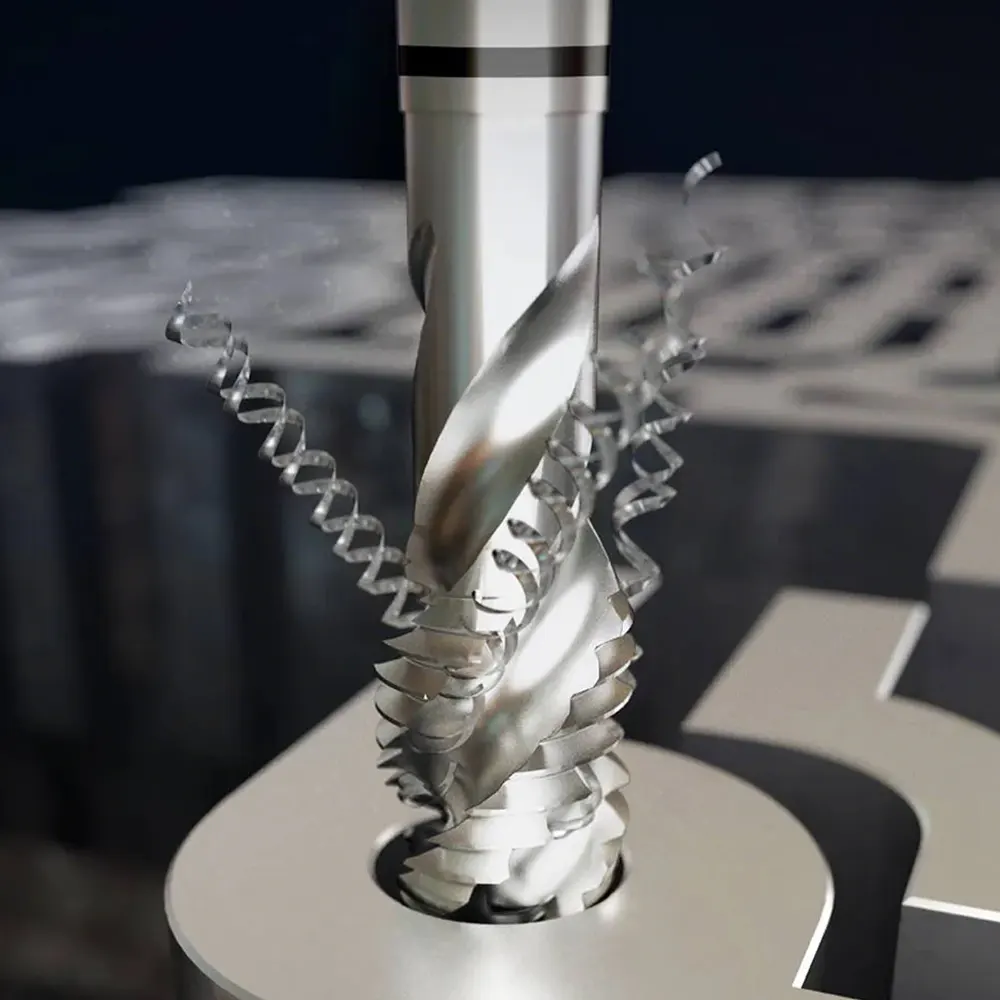
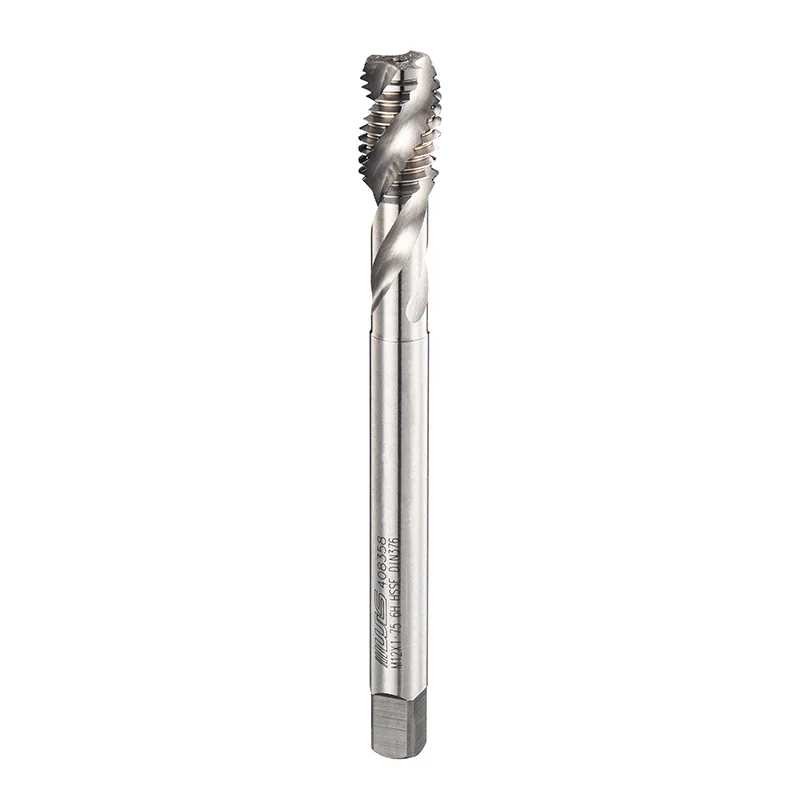
تتميز صنابير الفلوت الحلزونية بأخاديد حلزونية تساعد على توجيه الرقائق بعيدًا عن منطقة القطع. يعد هذا التصميم مفيدًا بشكل خاص في العديد من عمليات الفتحة العمياء، حيث لا يمكن للرقائق الخروج من الجانب الآخر من قطعة العمل.
يمكن أن يؤدي سوء إخلاء الرقاقة إلى زيادة مقاومة القطع، وإتلاف أسطح الخيوط، والمساهمة في كسر الصنبور. تساعد هندسة الفلوت الحلزوني المناسبة على إدارة حركة الرقاقة وتدعم تكوين الخيط المتسق.
تأتي فائدة الإنتاج من تقليل الانقطاعات التي يمكن تجنبها والحفاظ على جودة الخيط المقبولة. تؤثر خصائص المواد وهندسة الفلوت وعمق الثقب والتشحيم ومعلمات القطع على النتيجة النهائية.
هل توفر الصنابير غير المطلية ميزة التكلفة؟
يمكن أن تعمل الطلاءات على تحسين مقاومة التآكل وتقليل الاحتكاك في تطبيقات تصنيع محددة. ومع ذلك، ليست كل عملية تتطلب نفس المعالجة السطحية.
يمكن أن تكون الصنابير غير المطلية مناسبة للتطبيقات التي توفر فيها ركيزة الأداة والجودة المتطورة وظروف التشغيل الأداء المطلوب دون طلاء إضافي. تكمن جاذبيتها الاقتصادية في مطابقة الأداة للوظيفة بدلاً من الدفع مقابل الميزات التي تقدم قيمة محدودة في عملية معينة.
من المهم التمييز بين سعر الشراء وتكلفة التشغيل. قد يتطلب الصنبور ذو السعر المنخفض استبدالًا أكثر تكرارًا، في حين أن الصنبور المطلي قد يوفر اقتصاديات أفضل في التطبيقات التي تستفيد من خصائص التآكل الخاصة به.
صنابير الفلوت الحلزونية DIN بدون طلاءولذلك ينبغي تقييمها من خلال أدائها في التطبيق المقصود، بما في ذلك عمر الأداة، ودقة الخيط، واتساق الإنتاج.
مقارنة سعر الأداة مع إجمالي تكلفة التشغيل
تأخذ المقارنة العملية في الاعتبار التكلفة الكاملة لإنتاج خيوط مقبولة.
| عامل التكلفة | ما يجب قياسه | التأثير على الإنتاج |
|---|---|---|
| شراء الأداة | التكلفة لكل نقرة | نفقات الأدوات المباشرة |
| حياة الأداة | فتحات مقبولة لكل صنبور | تردد الاستبدال |
| تغييرات الأداة | وقت التحول | الوقت المتاح للآلة |
| اضغط على الكسر | تكرار الفشل ووقت الاسترداد | التوقف والخردة المحتملة |
| الموضوع يرفض | المكونات المعيبة لكل تشغيل | إعادة العمل والخسائر المادية |
| تقتيش | الوقت المستغرق في فحص المواضيع | النفقات العامة للإنتاج |
| وقت الدورة | الوقت لكل مكون مكتمل | الإنتاجية الإجمالية |
يجب أن تستخدم المقارنات مواد مكافئة، ومواصفات الخيوط، وأعماق الثقب، وظروف التصنيع للحصول على نتائج ذات معنى.
حساب التكلفة لكل موضوع مقبول
فكر في عملية افتراضية تنتج 10000 ثقب ملولب. إذا أنتجت صنبورة واحدة 500 فتحة مقبولة، فستكون هناك حاجة إلى 20 صنبورًا تقريبًا. إذا أنتج جهاز آخر 800 فتحة مقبولة في ظل ظروف مماثلة، فستكون هناك حاجة إلى 13 صنبورًا تقريبًا.
ويمثل ذلك سبع نقرات أقل خلال فترة الإنتاج. يعتمد ما إذا كان الخيار الثاني يحقق وفورات إجمالية أكبر على سعر الأداة، ووقت المعالجة، والكسر، ونتائج الفحص، ومعدلات الرفض.
القياس العملي هو:
التكلفة لكل ثقب ملولب مقبول = إجمالي تكلفة الخيط ÷ عدد الثقوب الملولبة المقبولة
تتضمن إجمالي تكلفة الخيوط استهلاك الأداة، ووقت الماكينة المخصص، والعمالة، وإعادة العمل، والخردة المرتبطة بالعملية.
يمنح هذا الحساب فرق الإنتاج مقارنة أوضح من سعر الوحدة وحده.
توافق المواد يحدد أداء الأداة
تخلق المواد المختلفة ظروف قطع مختلفة، مما يؤثر بشكل مباشر على تآكل الصنبور وجودة الخيط.
يتطلب الفولاذ الكربوني الاهتمام بحمل القطع والتحكم في الرقاقة. يمكن أن يولد الفولاذ المقاوم للصدأ مقاومة عالية للقطع وتحديات تصلب العمل. قد تسبب سبائك الألومنيوم مشكلات في تكوين الرقائق والتصاق المواد، بينما ينتج الحديد الزهر عمومًا خصائص مختلفة للرقائق.
تؤثر هذه الاختلافات على هندسة الأداة ومعلمات القطع ومتطلبات التشحيم. قد يحتاج الإعداد الذي يعمل بشكل جيد على مادة ما إلى تعديل مادة أخرى.
بالنسبة لعمليات الفتحة العمياء، يعد عمق الثقب وإخلاء الرقائق أمرًا مهمًا بشكل خاص لأن المساحة المتاحة للرقائق محدودة. تساعد مطابقة الصنبور مع قطعة العمل ومتطلبات الخيط على منع عيوب التآكل والتصنيع التي يمكن تجنبها.
أربع طرق للتحكم في نفقات الخيوط
1. تحقق من قطر الفتحة التجريبية
تعمل الفتحة التجريبية الأصغر حجمًا على زيادة كمية المواد التي يجب على الصنبور إزالتها، مما يزيد من عزم القطع ويحتمل أن يؤدي إلى تسريع التآكل. فتحة كبيرة الحجم تقلل من تفاعل الخيط. يساعد فحص قطر الحفر قبل النقر على منع حدوث كلتا المشكلتين.
2. توحيد شروط القطع
تؤثر سرعة النقر ومزامنة التغذية والتشحيم وتوصيل سائل التبريد على أداء القطع. تعمل معلمات المعالجة الموثقة على تقليل التعديلات غير الضرورية وتجعل إعادة إنتاج نتائج الإنتاج أسهل.
3. مراقبة تآكل الأداة وجودة الخيط
يجب قياس عمر الأداة جنبًا إلى جنب مع أبعاد الخيط ونتائج القياس وحالة السطح. يساعد الفحص المتسق في تحديد التآكل قبل أن يتسبب في حدوث عيوب واسعة النطاق أو فشل غير متوقع في الأداة.
4. تتبع نتائج الإنتاج
يكشف استهلاك أداة التسجيل، وتوقف الماكينة، والخيوط المرفوضة، وفترات الاستبدال عن مصدر التكاليف. تساعد هذه السجلات أيضًا في التمييز بين المشكلات المتعلقة بالأداة ومشكلات الماكينة أو الإعداد غير الصحيح للفتحة.
لماذا يهم التقييس في التصنيع باستخدام الحاسب الآلي
غالبًا ما تعالج ورش عمل CNC أنواعًا متعددة من المكونات، مما يجعل إجراءات الإعداد القابلة للتكرار ذات قيمة متزايدة. تعمل مواصفات الأداة الموحدة وبرامج التشغيل وطرق الفحص على تقليل الاعتماد على التعديلات الفردية.
يمكن لإجراءات التنصت الموثقة تحديد الأدوات المناسبة للمواد الشائعة وأحجام الخيوط. عندما يدخل مكون جديد مرحلة الإنتاج، توفر هذه السجلات نقطة بداية لاختيار العملية والتحقق من صحتها.
ويرتبط هذا النهج بمكونات السيارات، والقوالب، والمعدات الإلكترونية، والأجزاء المتعلقة بالفضاء، وآلات الطاقة الجديدة، حيث تؤثر دقة الخيوط على جودة التجميع والإنتاج النهائي.
الهدف هو جعل تغييرات الأداة وتعديلات العملية قابلة للقياس بدلاً من الاعتماد على التجربة والخطأ المتكرر.
كيف تدعم معايير DIN اختيار الأداة
توفر معايير DIN مراجع ثابتة لمتطلبات الأبعاد والتقنية في الآلات الصناعية. بالنسبة لعمليات الخيوط، تحدد المواصفات المطبقة متطلبات مثل قطر الخيط، ودرجة الميل، والتسامح.
يعد اختيار الصنبور بمعيار DIN جزءًا واحدًا فقط من القرار. يجب أن تتطابق هندسة الصنبور أيضًا مع المادة وتكوين الثقب وعملية التصنيع.
صنابير الفلوت الحلزونية DIN بدون طلاءذات صلة بالتطبيقات التي تلبي فيها هندسة الفلوت الحلزوني وخصائص القطع الخاصة بالأداة متطلبات الخيوط المحددة. ويمكن تقييم قيمتها الاقتصادية من خلال سجلات عمر الأداة، ونتائج الفحص، وحسابات التكلفة لكل ثقب.
الأدوات الدقيقة في التصنيع الحديث
تتمتع شركة ويلسون، المرتبطة بشركة Taizhou Hongyi Precision Tools Co., Ltd.، بأكثر من 20 عامًا من الخبرة في مجال الأدوات الدقيقة. تشمل مجموعة منتجاتها الصنابير الآلية، والصنابير اللولبية، والصنابير المتداول، والصنابير اليدوية، وصنابير DIN لتصنيع السيارات، وتطبيقات الفضاء الجوي، وإنتاج القوالب، والأجهزة الإلكترونية، ومعدات الطاقة الجديدة، ومعالجة المعادن.
توضح هذه التطبيقات أهمية مطابقة تصميم الأداة مع متطلبات الإنتاج. تؤثر هندسة الأداة ودقة التصنيع على أداء القطع، بينما تحدد ظروف التشغيل الآلي اتساق الخيط النهائي.
خلاصة القول: قياس التكلفة لكل خيط منتهي
يتطلب تقليل تكاليف الأدوات أكثر من مجرد اختيار الصنبور الأقل سعرًا. تقيس المقارنة الأكثر فائدة تكلفة إنتاج مؤشرات ترابط مقبولة، بما في ذلك استهلاك الأدوات ووقت التوقف عن العمل وإعادة العمل والمكونات المرفوضة.
توفر صنابير الفلوت الحلزونية DIN بدون طلاء خيارًا لتطبيقات التصنيع التي تناسب هندستها وخصائص القطع. ومن الأفضل تقييم فعاليتها من حيث التكلفة من خلال بيانات الإنتاج الفعلية بدلاً من حالة الطلاء وحدها.
من أجل التصنيع الدقيق، يجمع التحكم الفعال في التكلفة بين اختيار الأداة المناسبة، والإعداد الصحيح للفتحة، وظروف القطع الموحدة، والفحص المتسق. يوفر قياس التكلفة لكل ثقب ملولب مقبول أساسًا عمليًا لتحسين قرارات الأدوات وكفاءة التصنيع.
سابق :
-
أخبار ذات صلة
- صنابير الفلوت الحلزونية DIN بدون طلاء والتحول نحو التصنيع المرن
- لماذا تحظى صنابير الفلوت الحلزونية DIN بدون طلاء بالاهتمام في التصنيع باستخدام الحاسب الآلي
- ما الذي يجعل صنابير الفلوت الحلزونية DIN بدون طلاء خيارًا عمليًا للخيوط الدقيقة؟
- كيف تمكنت ورشة ماكينات واحدة من تقليل حالات رفض الخيوط بنسبة 60% — بعد التحول إلى حنفيات الفلوت المستقيمة DIN لعمليات الفتحات المسدودة الخاصة بها؟
- لماذا تعتبر الصنابير ذات النقاط الحلزونية الممتدة DIN ضرورية للخيوط عالية الأداء؟
- لماذا تُعد صنابير الفلوت الحلزونية ذات الطلاء ISO ضرورية للخيوط عالية الدقة؟
اترك لي رسالة